猪场粪污处理走到末端,总会碰到一道工艺选择题:猪粪直接进猪粪烘干机烘,还是先发酵腐熟再烘?两条路线的设备投入、运行成本和成品价值差别明显。与其纠结流程长短,不如从成品的完成去向倒推,答案往往更清晰。
如果目标只是减量、暂存,低成本消纳即可;如果想做成商品有机肥对外销售,就必须先腐熟。这个定位直接决定猪粪烘干机在工艺里承担多大的工作量,也决定了单吨处理成本的高低。
刚清出的猪粪含水率在75%–80%之间。以1吨湿猪粪烘到含水率30%计算,需要蒸发约0.71吨水。
这些水全部要由热风承担。按滚筒烘干机常规热耗估算,蒸发1吨水约需消耗80–120公斤标煤,折合下来,处理1吨湿猪粪的燃料消耗约60–85公斤标煤,燃料费约60–90元。再叠加电费、人工和折旧,单吨综合成本通常在90–110元。
此外,高湿猪粪黏性极强,直接进入滚筒容易出现粘壁、结块、堵料,实际产量往往达不到标称值,扬料板和筒体的清理频率也会明显上升。
发酵的作用不只是腐熟,同时也是一个低成本脱水过程。
湿猪粪经调质(加秸秆、菌渣调节碳氮比)后进入发酵槽,靠微生物代谢产热和翻堆机抛掷翻动,大量水分汽化,干物质因分解损失约20%–30%。发酵15–25天后,物料含水率一般自然降到35%–40%,且物料变得松散、黏性大幅下降。
此时再送入猪粪烘干机烘至30%或更低,每吨只需再蒸发约0.05吨水,蒸发量仅为直接烘干的十几分之一。对应燃料消耗约5–8公斤标煤,燃料费仅5–10元。加上翻堆机耗电、菌剂和人工,单吨综合成本约30–40元。
直接烘干的单吨成本约为"先发酵再烘干"路线的3倍。 按日处理10吨湿粪、年运行300天估算,仅燃料费一项,一年就能差出15万–20万元。发酵路线多出的投入主要是一台翻堆机和一块发酵场地,通常一年内即可从节省的燃料费中收回。
直接烘干的猪粪并未腐熟,有机质未转化,施入土壤后会二次发酵,烧根烧苗,且残留臭味、病原菌和草籽,只能作为低值干粪出售,价格常在一两百元一吨。
先发酵的腐熟料无害化达标、养分稳定,可加工成商品有机肥,售价普遍在300–800元/吨,还有机会申报有机肥相关补贴。同时,发酵后物料松散,进烘干机后不粘壁、不结块,设备运行效率更高,故障率更低。
万头以上规模、有场地、计划销售有机肥 → 优先"固液分离+发酵+烘干";
场地紧张、只需减量暂存,或做燃料、垫料 → 可直接烘干,但需接受较高燃料成本;
折中方案 → 发酵至含水40%后自然晾晒或低温烘干,进一步压缩能耗。
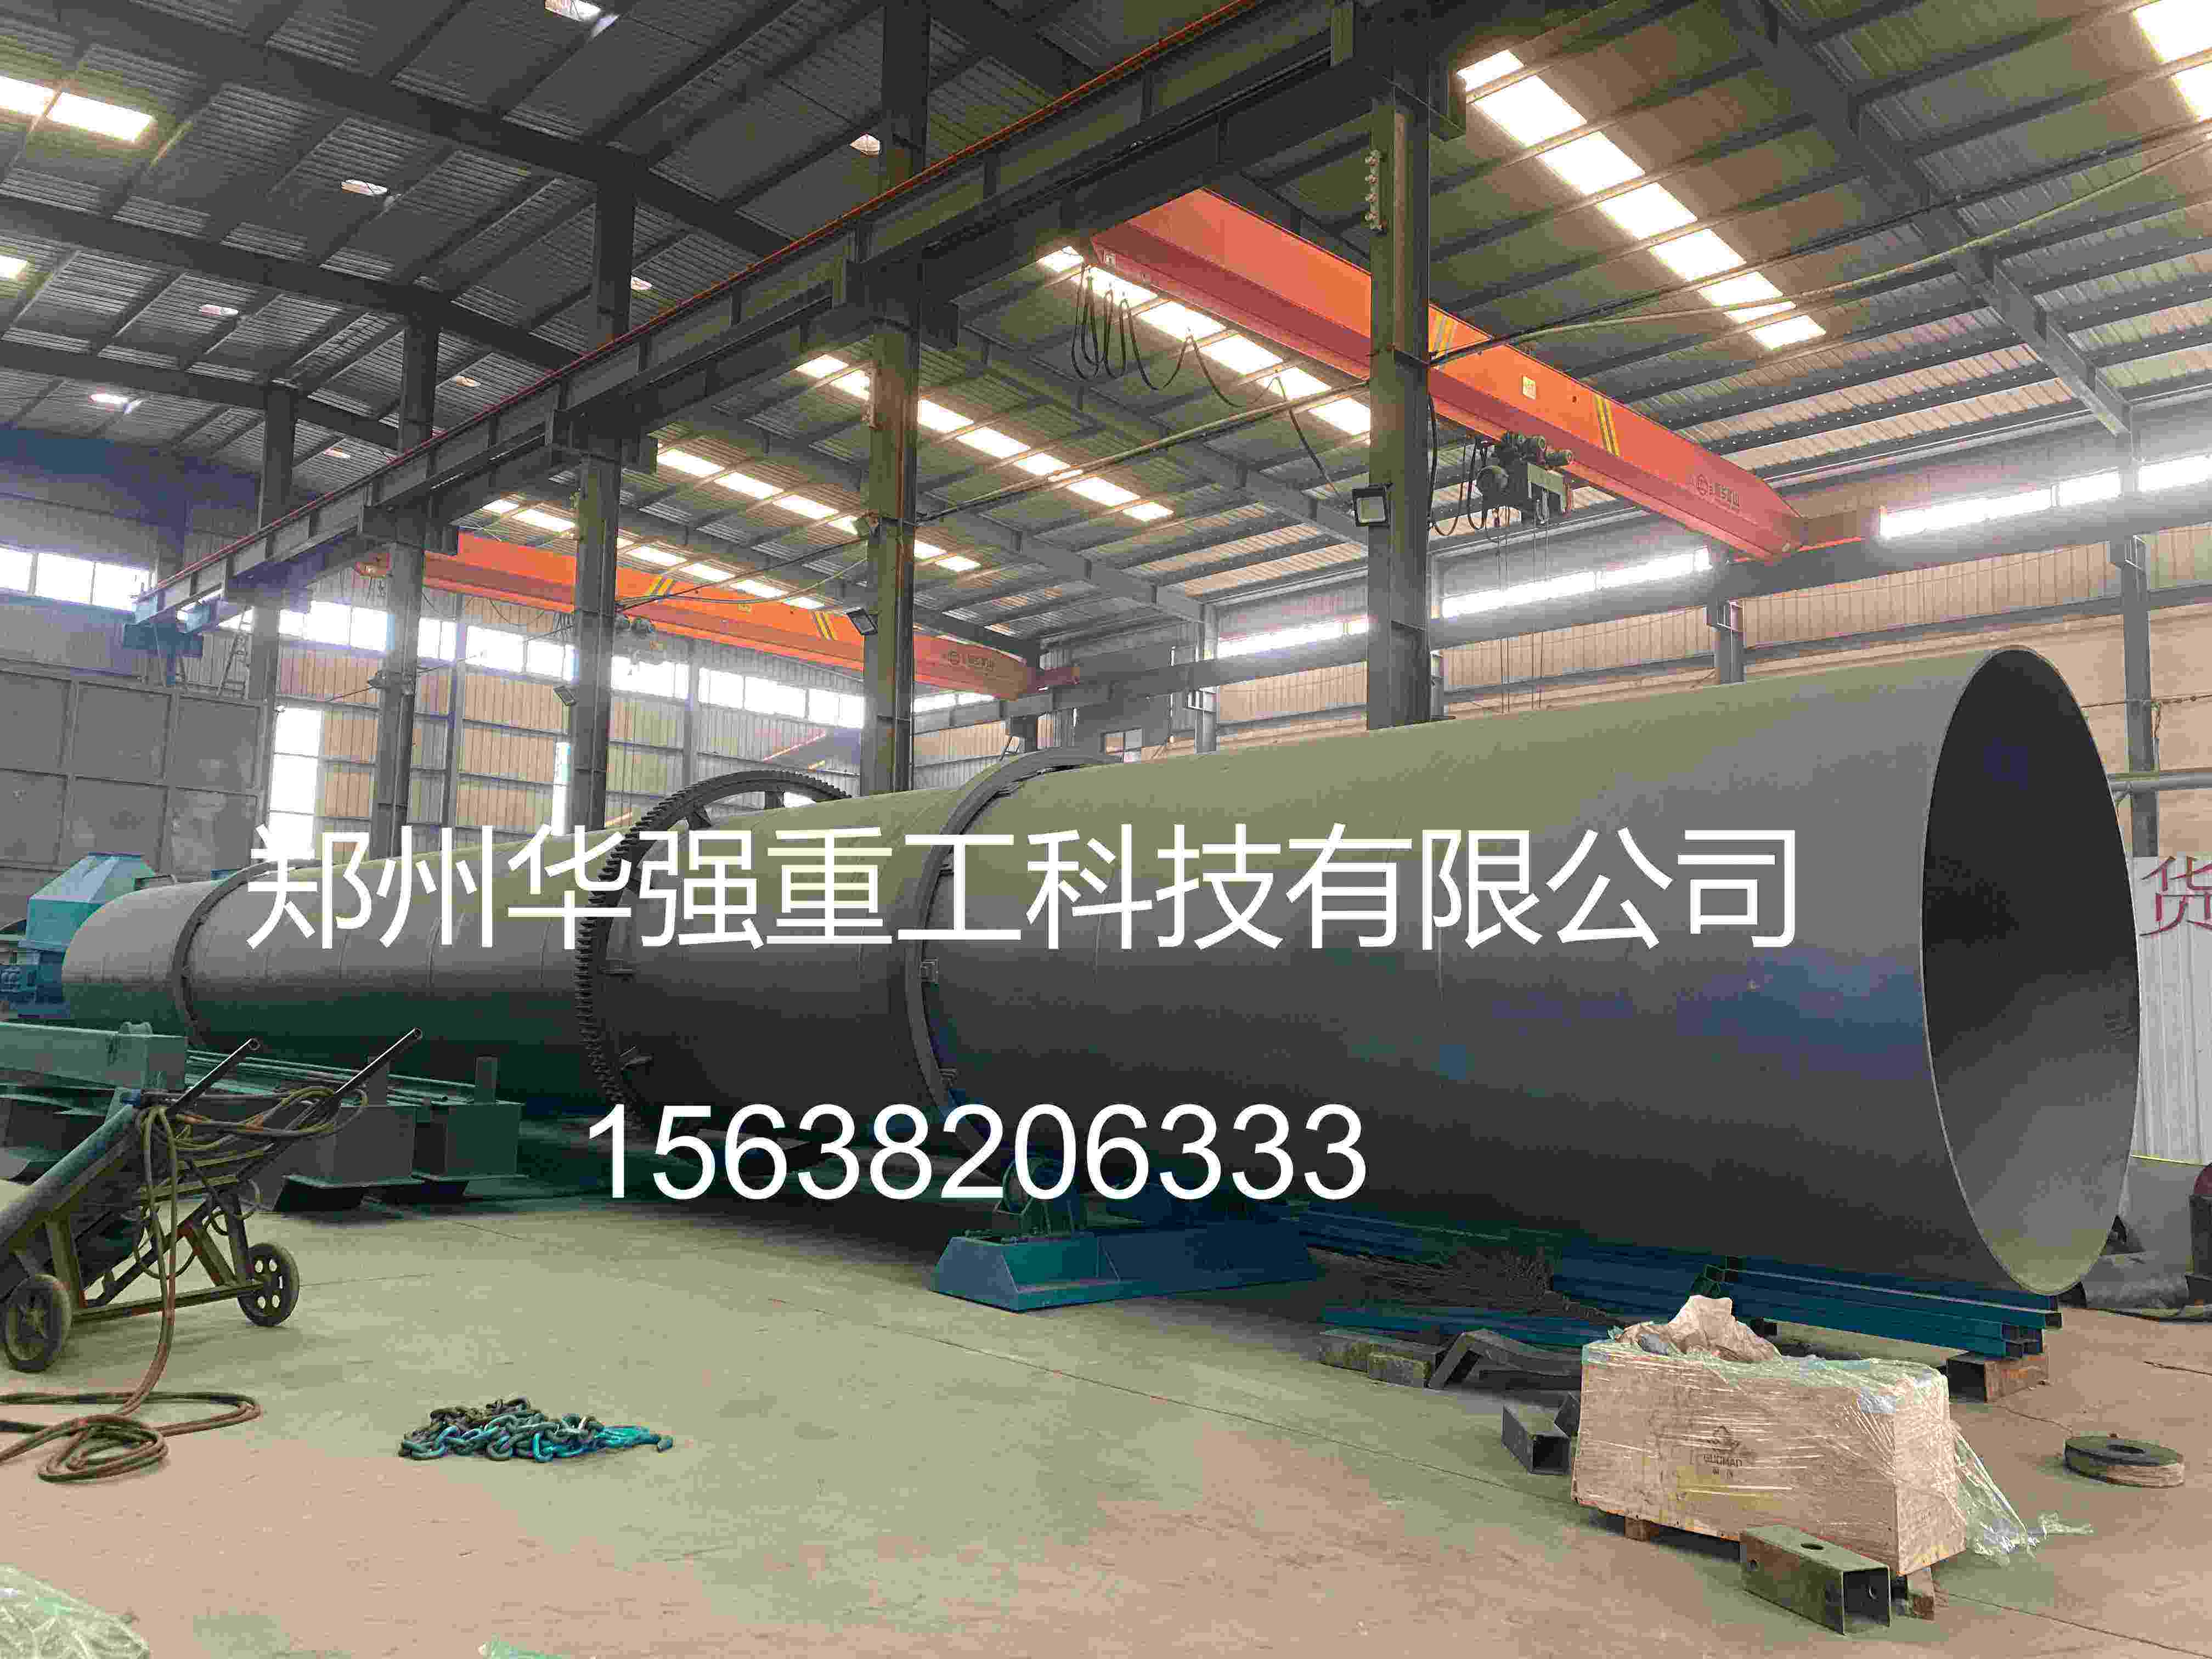
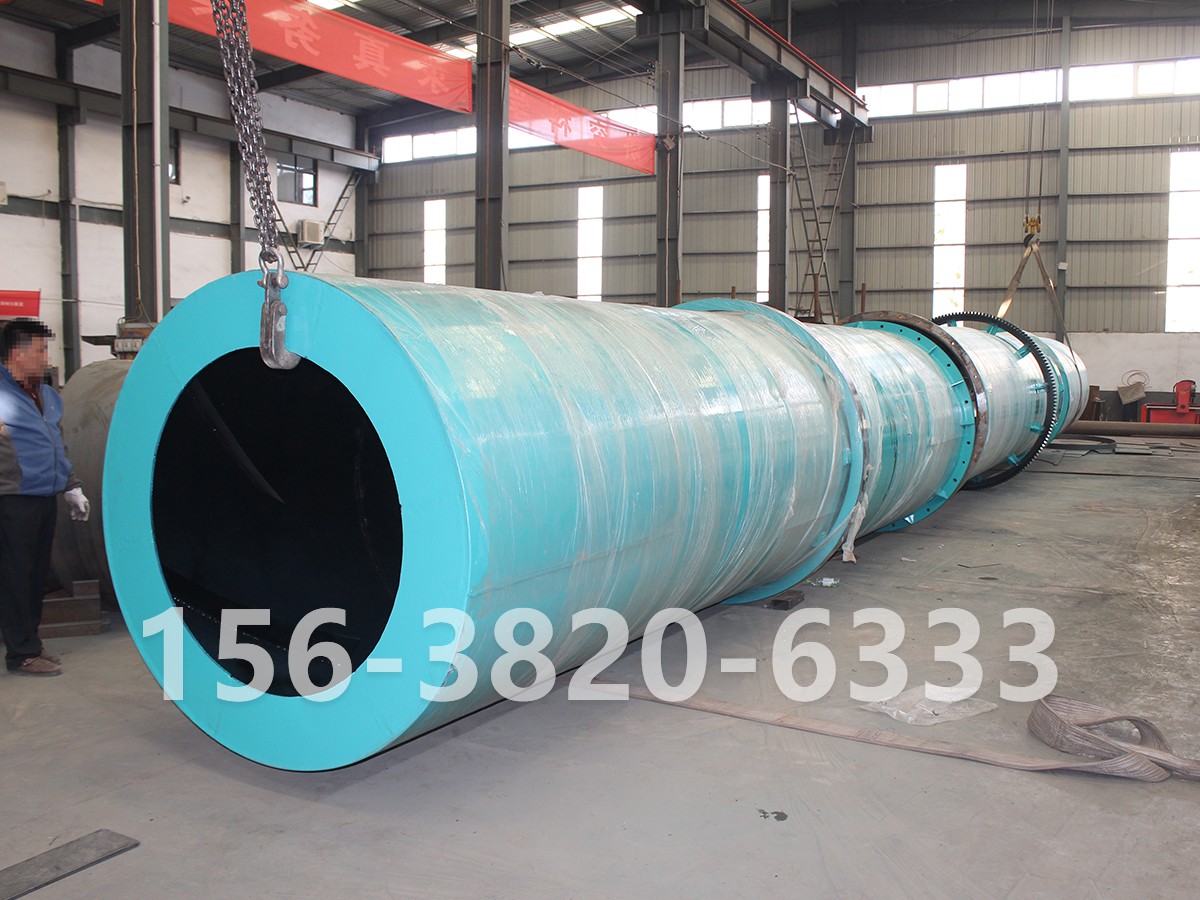
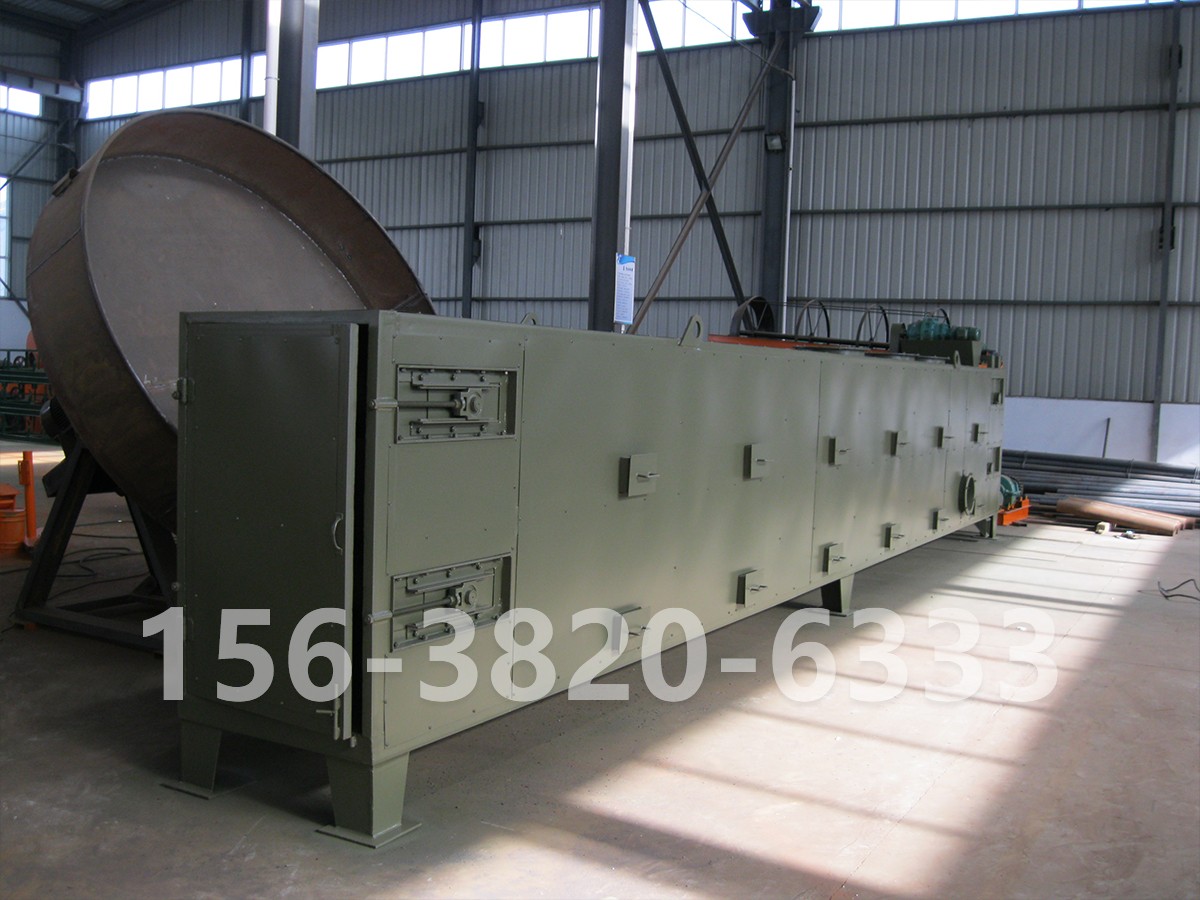
发酵是用时间和场地换燃料,烘干是用燃料换时间。 猪粪烘干机在两条工艺中都会用到,但承担的工作量天差地别:先发酵再烘干,设备只做 的精脱水;直接烘干,则要独立扛下全部水分。先明确猪粪的 终去向是"处理掉"还是"卖出去",工艺路线自然就清楚了。