BB肥的智能化常被描述为自动配料、配方管理、数据追溯加PLC/MES,但三项功能真正回应的,是BB肥生产很朴素的三个约束:配得准、换得快、追得清。脱离“物理掺混、多品种小批量、原料易离析”的工艺逻辑,智能化就容易停留在报表和大屏层面。
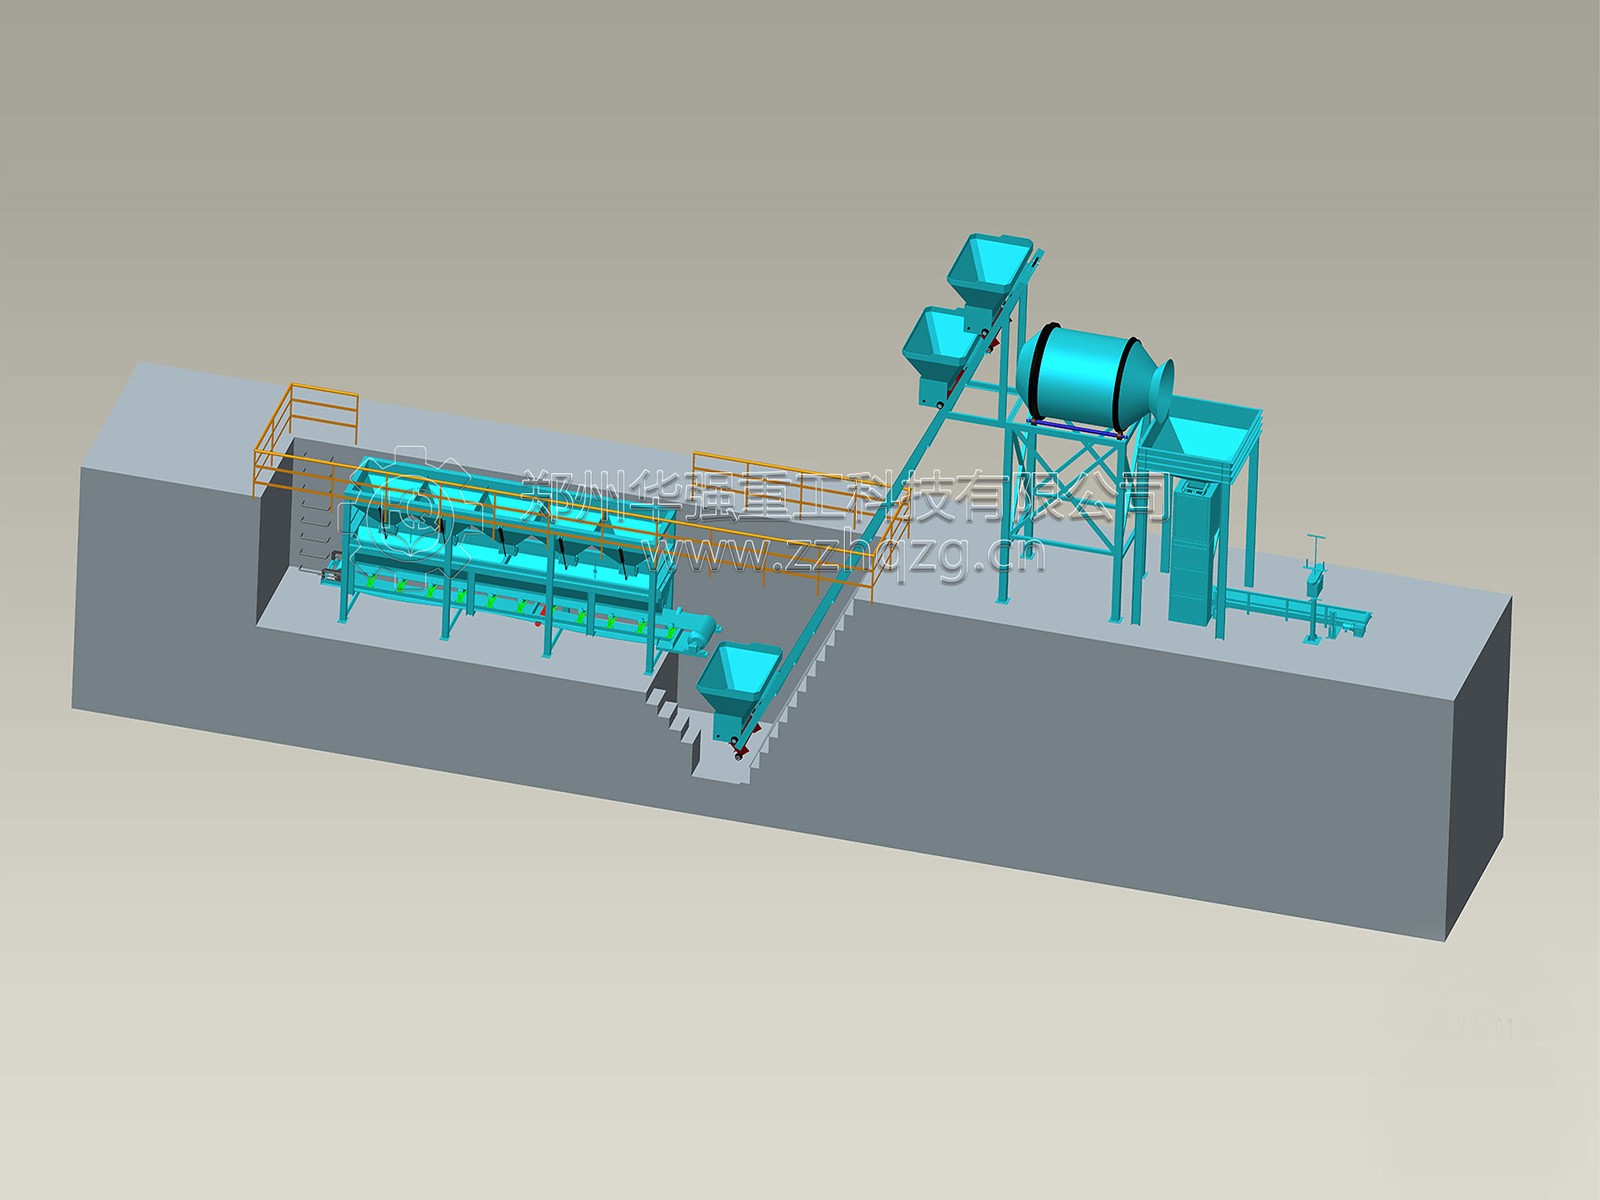
自动配料:精度是结果,给料逻辑与防离析才是过程。 行业配料精度多在±0.1%—±0.5%,高端可到±0.2%以内。精度主要来自“快加—慢加”两级给料和落差自动修正:快速逼近目标值九成后切换小流量精加,提前关闭给料机构,利用空中落料补足余量,并按实际过冲量动态调整下一次关断点。因此精度是批次间学习收敛的结果,不是出厂标定后的固定属性。更难的环节在称后、混前:尿素、磷酸一铵、氯化钾粒径可差2—4 mm,比重也不同,卸料落差和进料布料都可能造成二次离析。智能系统不能靠算法“纠正”分层,而要靠大开门快速卸料、防离析布料、防层析料仓等物理条件配合。精度指标只有这些条件到位才有实际意义。
配方管理:切换速度的竞争,本质是清线净度的竞争。 BB肥按需定制,一个班次切换4个以上配方是常态,配方存储从32种到上千条是基础能力,但分水岭在切换后系统里有没有“上一批的影子”。智能系统通过失重秤配方调用、中控点选把切换压缩到15分钟以内,但称量斗死角、混合机积料、提升机与皮带残料仍是交叉污染源。成熟方案同时在设备和管理两层做文章:称量斗大开门、混合机卸料门与槽底平齐、输送设备可全卸净;管理上引入“过渡批”,用少量填充料或下一配方主体原料走一遍系统带出残料,过渡料收集后作同配方填充料,不产生废料。配方管理就是把“换得快”和“换得净”拆成可执行步骤。
数据追溯:从“记录了什么”到“闭环了什么”。 记录型追溯只存日志、配方、称量数据和时间戳;闭环型追溯要求原料批次到成品批次贯通,向前对接MES/ERP原料入库与配方指令,向后关联包装赋码与托盘信息。天脊集团的做法是包装线扫码激活二维码,绑定批号、产线、生产时间和电子合格证,码垛时建立“袋—托”关联,出库再接流向数据,追溯粒度从批次级下探到袋级。追溯的门槛不在软件功能清单,而在采集点是否覆盖关键动作:落差修正是否记录、过渡批是否标记、实际混合时间是否与设定值一致。否则追溯只能回答“系统显示了什么”,回答不了“产线实际发生了什么”。
黑龙江某30吨/小时BB肥线的数据可作参照:6仓自动配料,称重误差±0.2%,双螺带混合CV≤5%,双斗包装10—13袋/分钟;投产三个月日均产量突破240吨,合格率99.6%,人工成本降低70%(每班3人),原料损耗减少2.3%,电耗下降18%。值得注意的不是单项指标,而是人工、损耗、能耗和合格率同步改善——智能化通过配料精度、切换效率与追溯闭环联动,压缩了无效劳动、等待和返工总量。BB肥本已是短流程、低能耗路线,吨肥电耗可控制在1.5度以下,智能化的空间在于压缩人为判断波动和批次间不确定性。
因此,判断智能化配置是否“够用”,不看连接多少设备、生成多少报表,而看配方切换、原料批次更换或质量偏差出现时,系统能否在不停线、不拆机、不依赖老师傅记忆的条件下,给出可执行且可验证的答案。先解决物理问题,再谈系统集成,才是BB肥智能化的分寸。