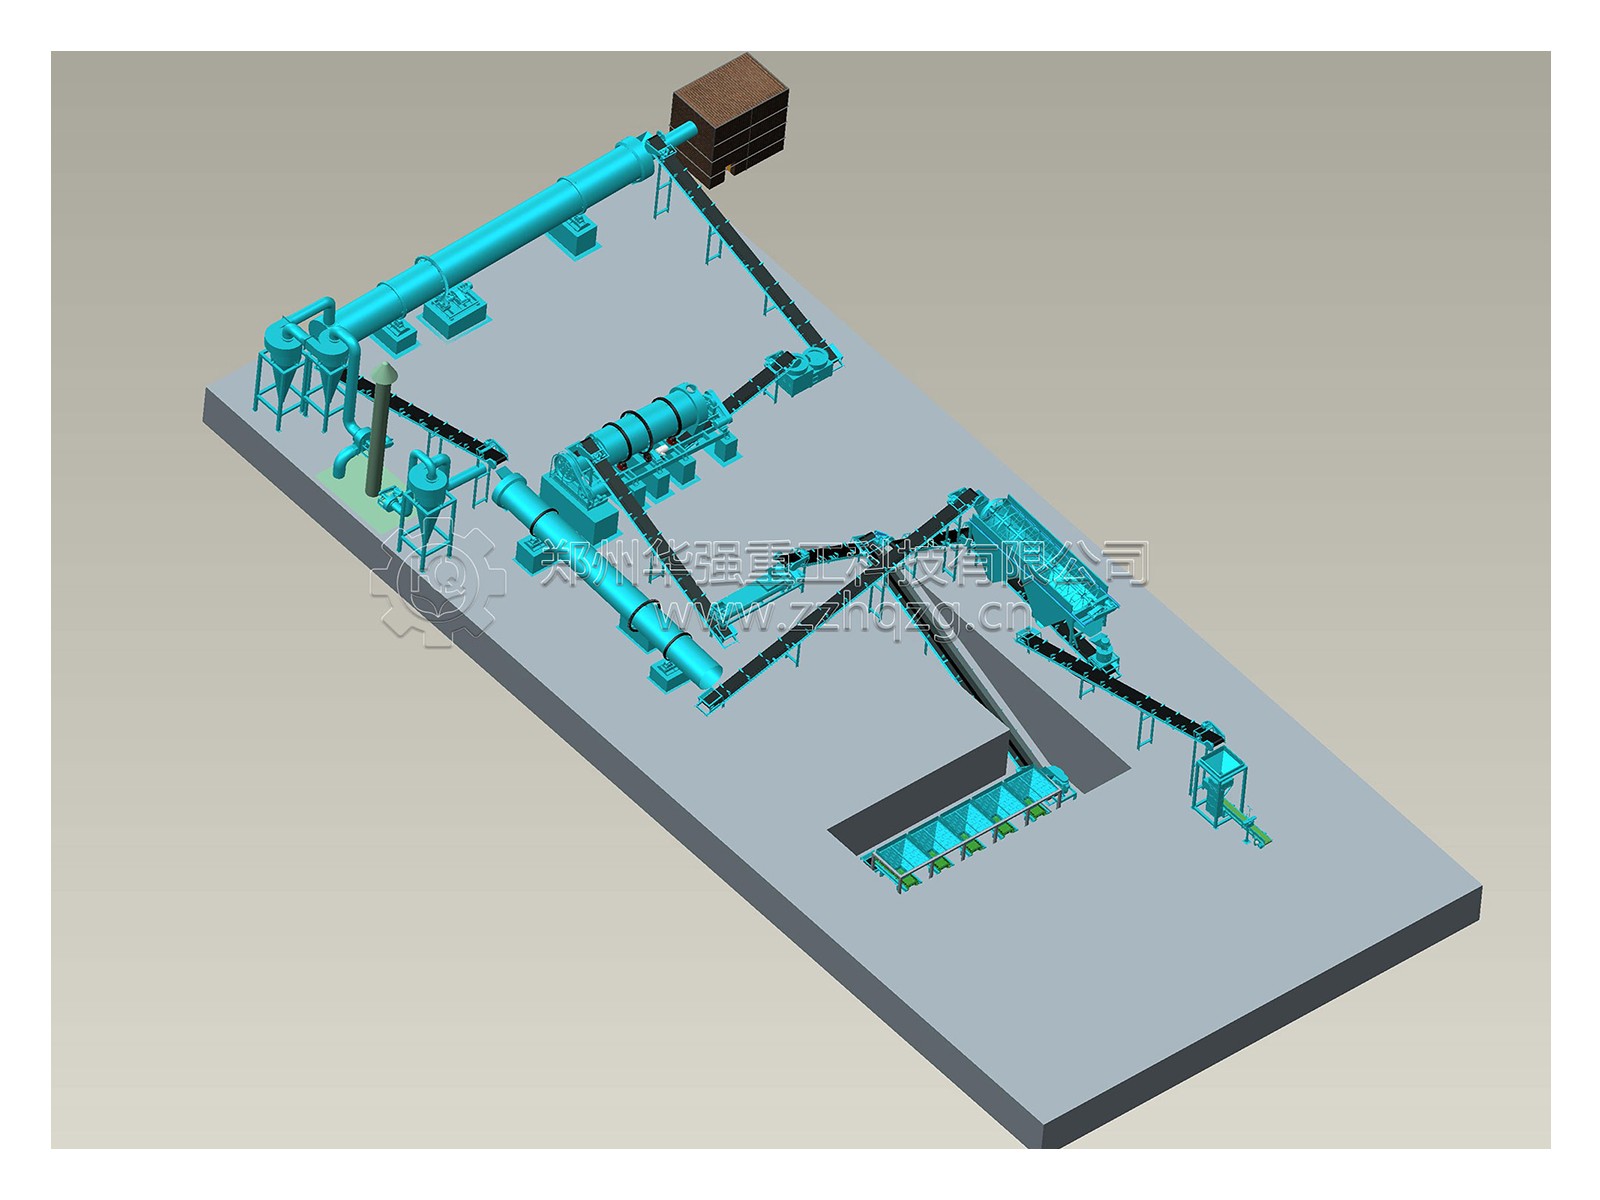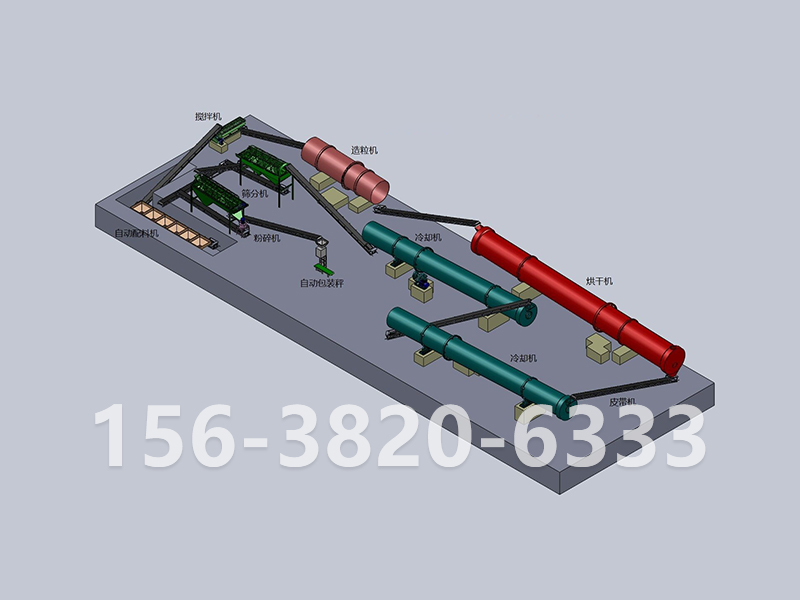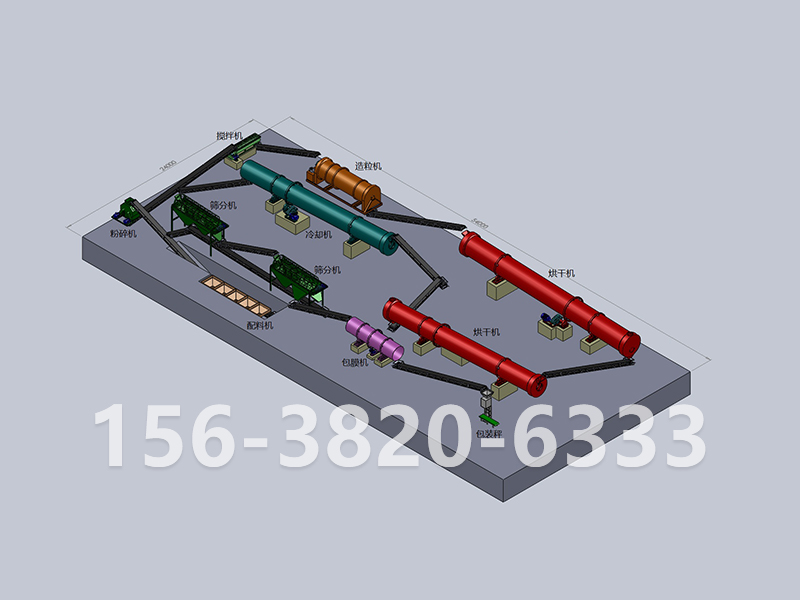
造粒是整条产线的核心成型环节,它决定了颗粒的粒径分布、圆整度和初始强度,也直接框定了后续烘干与冷却的负荷水平。复合肥造粒工艺路线的选择,本质上是在产能规模、原料特性与投资成本之间做权衡。
转鼓造粒是规模化生产线的主流方案,适合年产5万吨以上的连续化生产,时产可达5—30吨。其成型依赖蒸汽与少量水在转鼓内构建的液相环境,物料在筒体旋转中团聚成球。关键控制参数集中在三点:蒸汽压力需稳定在0.2—0.4 MPa,使物料进入转鼓后温度快速升至60℃左右;物料温度通常维持在50—80℃;入机物料含水率控制在3%—5%,以避免粘壁和液相失衡。物料在鼓内的滚动造粒时长以8—12分钟为宜,时间过短则结晶结合不充分,颗粒强度不足;过长则易导致颗粒过度密实或破碎。在上述参数协同到位的前提下,一次成球率可提升至90%以上,返料比例随之显著下降。
圆盘造粒在中小规模或产品品种多变的生产场景中更具性价比,结构简单、投资低,颗粒圆整度往往优于转鼓,返料率也较低。但其局限在于难以通入蒸汽或料浆实现热造粒,出口物料水分偏高,对后续烘干环节的负担更重。挤压造粒走的是另一条路径:干法常温成型,无需干燥步骤,可直接处理含水量低于10%的粉状物料,适合高浓度复合肥、缓释肥及BB肥原料的生产。高塔造粒则以熔体塔式成型获得优良的球形率(可达91.28%),但其颗粒强度存在短板,中位强度约22.13 N,低于30 N的较高标准,需要在配方或后续工艺中予以补强。
造粒环节的常见失效模式指向明确:成球率低、细粉过多,多因蒸汽压力不足或液相比例失衡;颗粒强度偏低,根源常在造粒停留时间不足或后期干燥温度不够;粘壁则与入机水分过高和扬料板布局不合理直接相关。这些问题的解法,往往需要向烘干环节“借力”——例如适当提高干燥温度以促进颗粒内部结晶固化,这正是环节耦合的典型体现。
烘干环节承担着将造粒后颗粒的水分降至安全储存范围、同时巩固颗粒强度的双重任务。温度是这里的核心变量,但它从来不是一个可以孤立设定的数值。
烘干温度的选择高度依赖于造粒路线和原料体系。对于回转式烘干机配合转鼓造粒的常规复合肥体系,60—120℃的烘干温度是较常见的工艺区间,可在脱水的同时避免养分损失和颗粒表面过热脆化。若体系以尿素为主,进口温度通常控制在110—130℃更为稳妥;而部分高塔或特定配方体系在粉体前处理阶段可能用到更高的干燥温度(如180—220℃),但其出料温度仍需控制在合理范围,且需与后续研磨、造粒工序衔接。硫酸钾复合肥的团粒法生产中,烘干机进口温度150℃、出口温度75℃被证实有利于颗粒圆整度的改善。
烘干环节的真正难点不在于“把温度提上去”,而在于沿筒体长度方向形成合理的温度梯度。回转烘干机内部通过扬料板将物料抄起形成料幕,扩大物料与热气体的接触面积,前端物料含水率高、需要较强的热量输入,后端则以均质化和终水分控制为主。若温度梯度过陡,颗粒表面快速干燥收缩而内部水分尚未迁出,易形成“外硬内软”的结构,在后续输送中破碎率上升;若整体热量不足,则颗粒含水率偏高、强度偏低,直接推高冷却与筛分环节的负荷。
从产线耦合的角度看,烘干是造粒“液相决策”的延续。造粒阶段加入的蒸汽和水越多,烘干就必须在“脱水深度”与“颗粒完整性”之间做出更精细的取舍。近年来转鼓造粒线的改造趋势之一,正是将单段干燥改为双段干燥,配合逆流冷却,以更平缓的热历程实现更低的产品水含量和更高的颗粒均匀度。
冷却环节常被视作烘干之后的辅助工序,但从颗粒 终品质和储存稳定性来看,它的地位远比“降温”二字要重。冷却不充分所带来的颗粒温度偏高,会在包装、储存和运输链条中持续释放风险。
复合肥成品冷却的目标温度通常设定为40℃以下,更优的控制区间在30—40℃(接近室温)。这一阈值并非随意划定:颗粒在较高温度下进入包装,残余热量会加速内部水分迁移和晶桥重排,为储存期结块埋下条件;同时,高温也会损害后续包膜工序中防结块剂或包膜材料的稳定性。冷却工艺的选择同样存在路线差异。传统的回转式风冷机依靠空气与颗粒的逆流或错流换热,结构成熟但能耗相对较高;粉体流冷却则以更紧凑的换热结构将出料温度控制在40℃的同时,运行能耗可降至转鼓冷却系统的约五分之一,且无尾气外排。对于高塔造粒等对颗粒温度敏感的工艺,冷却效果还直接影响塔底黏壁和颗粒圆整度,进风气温、颗粒粒径和塔体结构都会改变冷却历程。
冷却与筛分之间还存在一层容易被忽视的联动。部分生产线将冷却与筛分功能集成于同一回转筒体或冷却筛分一体机中,在冷却翻料的同时完成粒径分级,既减少了物料转运的破碎机会,也压缩了设备占地和故障点。从防结块的角度看,冷却段的充分降温配合筛分段的粉剂弥散,能够将板结成块率显著压低——有案例显示,冷却筛分环节的系统性改造使板结成块率降低了30%,冷却筛分效率提升20%。
筛分是产线末端的分级关口,也是整条产线物料循环的调度中心。它的任务不只是“筛出合格品”,更在于通过返料策略把不合格颗粒重新导入造粒环节,维持系统内物料平衡和粒径分布的稳定。
复合肥筛分的合格粒径范围通常在2—4.75 mm,部分工艺根据产品定位将合格区间设定为1—4.5 mm,上层粗筛则以5—8 mm孔径截留大颗粒和杂质。筛分设备的主流选择是滚筒筛与振动筛。滚筒筛依靠倾斜筒体的旋转使物料翻滚前行,结构简单、不堵孔、低噪音,适合复合肥大颗粒物料的连续分级;振动筛则通过激振力使物料在筛面上跳跃运动,筛分精度更高、粒径调节更灵活,更适合精细筛分场景。选型时需要匹配的是物料特性与质量目标:对返料比敏感、追求运行稳定的规模化产线,滚筒筛的温和翻料方式有利于降低颗粒破碎;而对粒径均匀度要求更高的成品线,振动筛的调控能力更具优势。
筛分环节真正的工艺价值体现在返料闭路的设计与执行上。筛上大颗粒经破碎后返回造粒或混合工序,筛下细粉同样回炉重新成球,只有中间粒级进入包膜和包装。返料比的高低,本质上是造粒环节成球率的一面镜子:造粒一次成球率越高,筛分返料量越小,整条产线的无效循环就越少。反过来,筛分返料流程的不完善——例如大颗粒破碎后粒形不规则、细粉回流量波动过大——会持续扰动造粒段的液相平衡和粒度分布,形成“造粒不稳→返料增大→造粒更不稳”的恶性循环。因此,扩大筛分面积、完善返料路径、稳定破碎粒度,往往是与造粒和烘干改造同步推进的系统工程,而非筛分环节的孤立优化。
把造粒、烘干、冷却、筛分放在一起看,产线的运行质量取决于一个参数传导链是否通畅:造粒阶段的蒸汽压力与水分决策,设定了颗粒的初始含水率和液相状态;烘干阶段据此匹配温度梯度,在脱除水分的同时完成强度固化;冷却阶段将颗粒热状态拉回安全区间,为筛分提供不黏连、不软化的物料条件;筛分则将粒径信息反馈回造粒,通过返料比例调节系统的物料平衡。任何一个环节的“过冲”或“欠量”,都会以负荷转移或质量缺陷的形式出现在下游。也正因如此,复合肥产线的优化很少是单点换设备的问题,而更接近于在整条链条上重新寻找各环节参数之间的匹配关系。