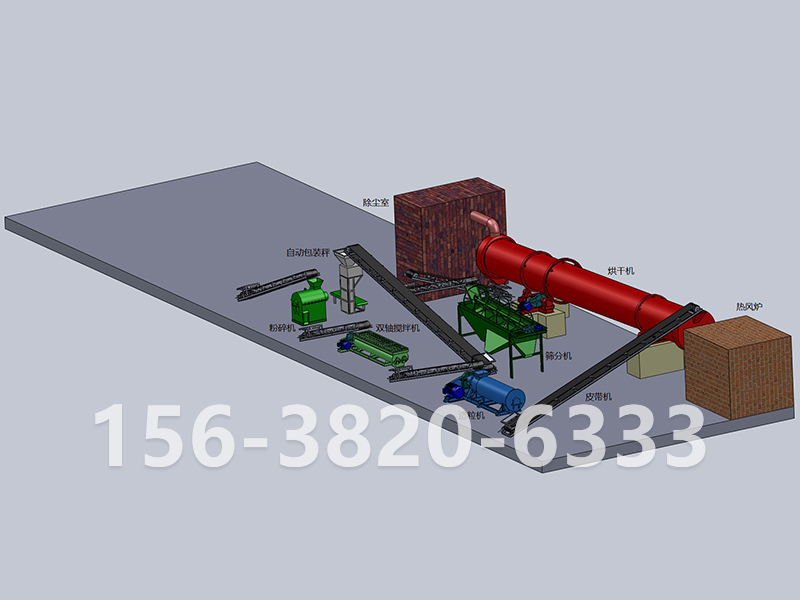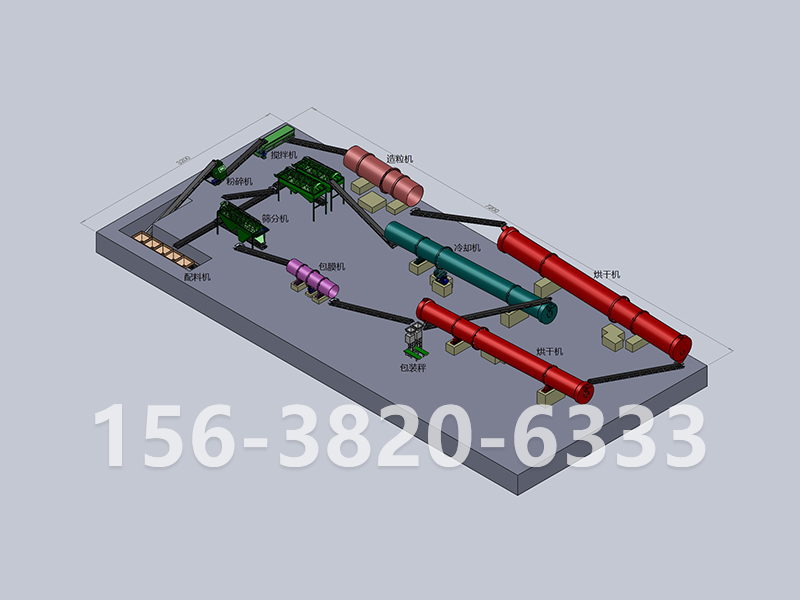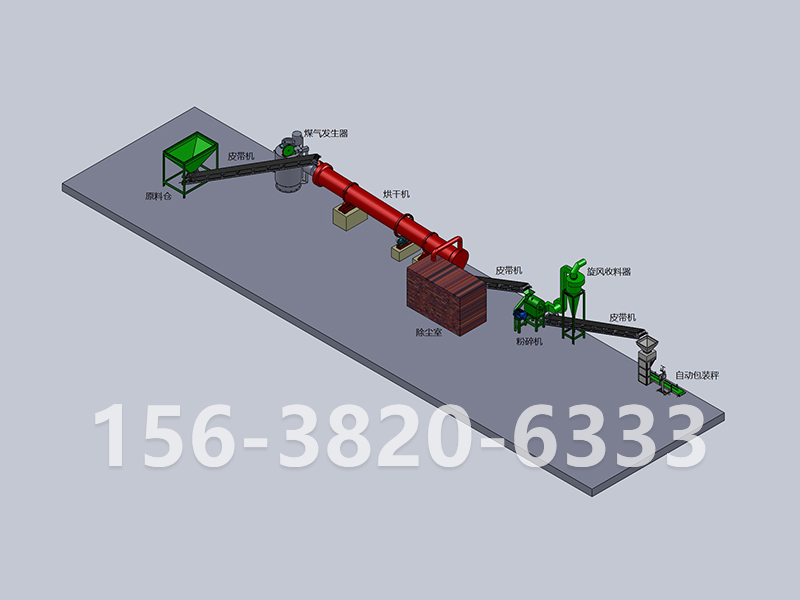
一套有机肥整套生产线,按"从粪料到成品"的顺序拆,就是七大工段串起来的。粉状肥可以砍掉中间几段,颗粒肥得走全套。
鲜粪含水率 70%~80% 的根本没法直接堆,先一步是脱水。螺旋挤压脱水机把含水率压到 55%~60%,再配半湿物料粉碎机打散结块,用双轴搅拌机把粪料和秸秆、稻壳、菌渣混匀,把碳氮比调到 25~30:1。
这一步很容易省错钱——不脱水直接堆,结果就是厌氧发臭、不升堆温,白忙活。牛粪含水低不用脱水,鸡粪、猪粪必须过这道。
整条线的心脏。槽式翻抛机配混凝土发酵槽是主流做法,翻抛深度大、周期 12~15 天;场地够不上土建的就上履带自走式翻堆机,露天条垛就能干;环保严、地方紧的换立式/卧式密闭发酵罐,7~10 天出腐熟料,带除臭接口。
配套要加底部曝气管道、温湿度探头,发酵区加盖防雨棚。堆温得冲到 55~70℃ 并维持 5~7 天,病原菌、虫卵、草籽才杀得干净,这也是 NY/T 525-2021 的硬指标。
腐熟完的料全是疙瘩,先上半湿物料粉碎机打散到 1mm 以下,再过滚筒筛分机。大块回流重碎,细料进下一段。粉状肥走到这儿就可以直接包装了,不用再往下走。
链式粉碎机耐磨,适合菌渣、风化煤这类硬料;半湿粉碎机不堵机,是行业标配。
做商品肥这工段不能省。电脑皮带秤配 4~8 个料仓,把腐熟粪粉、氮磷钾、腐植酸、中微量元素、菌剂按配方称出来,进卧式双轴搅拌机混匀,均匀度 CV 控制在 5% 以内。
生物有机肥的活菌在这段加,温度一高就死,所以这段不加温、不烘干。
三种主流选法:
圆盘造粒:盘径 φ2.5~3.2m,成球率 80%~90%,投资低,年产 3 万吨以下够用。
转鼓搅齿造粒:成粒率高、单机时产大,年产 3 万吨以上中型线 。
对辊挤压造粒:干法常温成型,不用烘干、省能耗,适合高纤维、高硬度颗粒,但挤出来是柱状的,要圆粒得加抛圆机。
造粒机按设计时产反推,再留 15%~20% 余量,别卡着上限配。
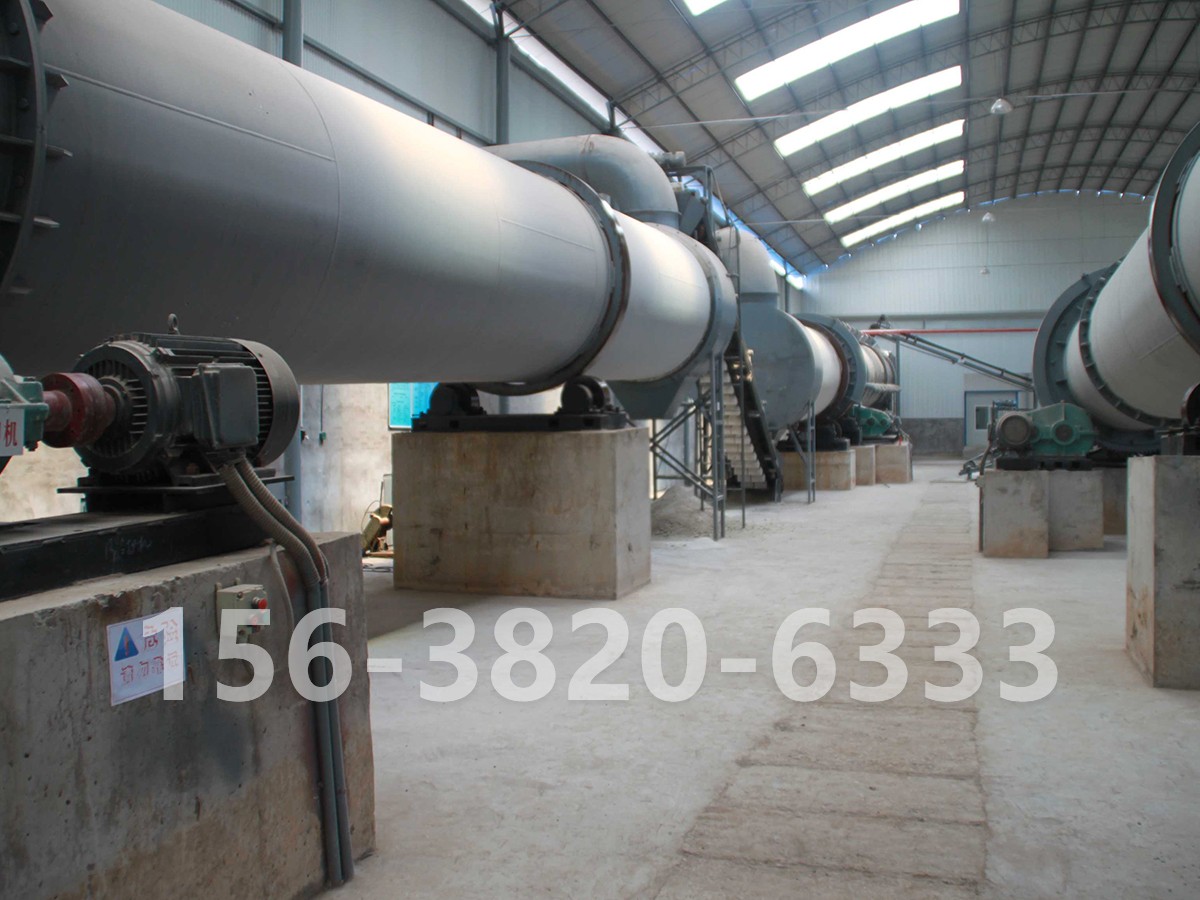
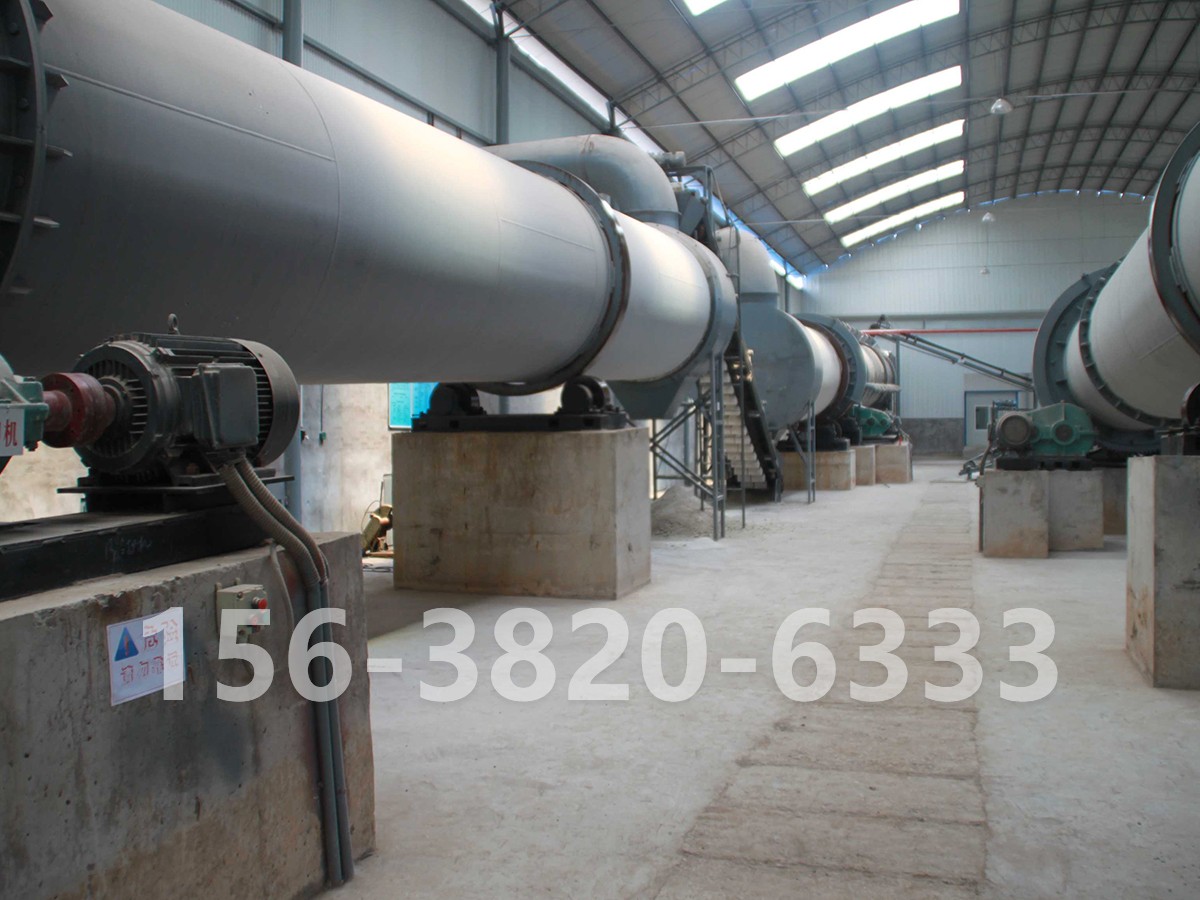
湿法造粒出来的颗粒含水 30% 上下,不烘就发霉结块。回转滚筒烘干机配生物质热风炉,把水分干到 ≤12%;紧接着滚筒冷却机逆流通冷风,把颗粒从 60~80℃ 降到室温——严禁水冷,颗粒会炸裂。
烘干段是整线能耗大头,热源方案(生物质/天然气/煤改气)选型时就要定,别等装完再改。
冷却完进滚筒筛分级:上层 4mm 筛大颗粒返粉碎,下层 2mm 筛细粉返造粒,中间 2~4mm 才是合格成品。包膜机可选,喷防结块剂或功能菌液; 自动定量包装秤称重、缝包机封口,25~50kg/袋走输送带码垛。
别以为上面七段就是全部。皮带机、螺旋输送机、斗提机把各工段连起来;脉冲除尘器罩住粉碎和筛分工位;生物滤池或喷淋塔接发酵车间排风;PLC 电控柜集中启停。这些不写进合同,到时候全是增项。
按产能对一下配置档位
小型(年产 1~3 万吨):履带翻抛 + 半湿粉碎 + 圆盘造粒 + 单筒烘干 + 半自动包装,粉状线还能再砍造粒和烘干。
中型(年产 3~5 万吨):槽式翻抛(2~3 条槽)+ 转鼓造粒 + 滚筒烘干冷却 + 自动包装。
大型(年产 10 万吨+):链板翻抛或多罐并联 + 转鼓造粒 + 三回程烘干 + DCS 中控 + 生物滤池除臭。
返料系数没算:圆盘和转鼓造粒返料率 30% 上下,筛分和造粒得按成品时产的 1.4~1.5 倍配,不然全线卡在筛分机。
发酵产能配小了:发酵段产能应略大于前后工段,否则熟料供不上,后段天天等料。
环保设备后补:除尘器、除臭塔、渗滤液收集池不进首期方案,环评一过不了,线装完也开不动。