复合肥从粉状原料变成一颗颗均匀圆润的颗粒,靠的不是简单"加水搅拌"。在众多造粒路线中,蒸汽转鼓造粒工艺凭借其成球率高、颗粒强度好、养分分布均匀的特点,成为国内复合肥装置的主流选择。那么,蒸汽究竟是如何在转鼓里完成这场"粉料变颗粒"的蜕变的?
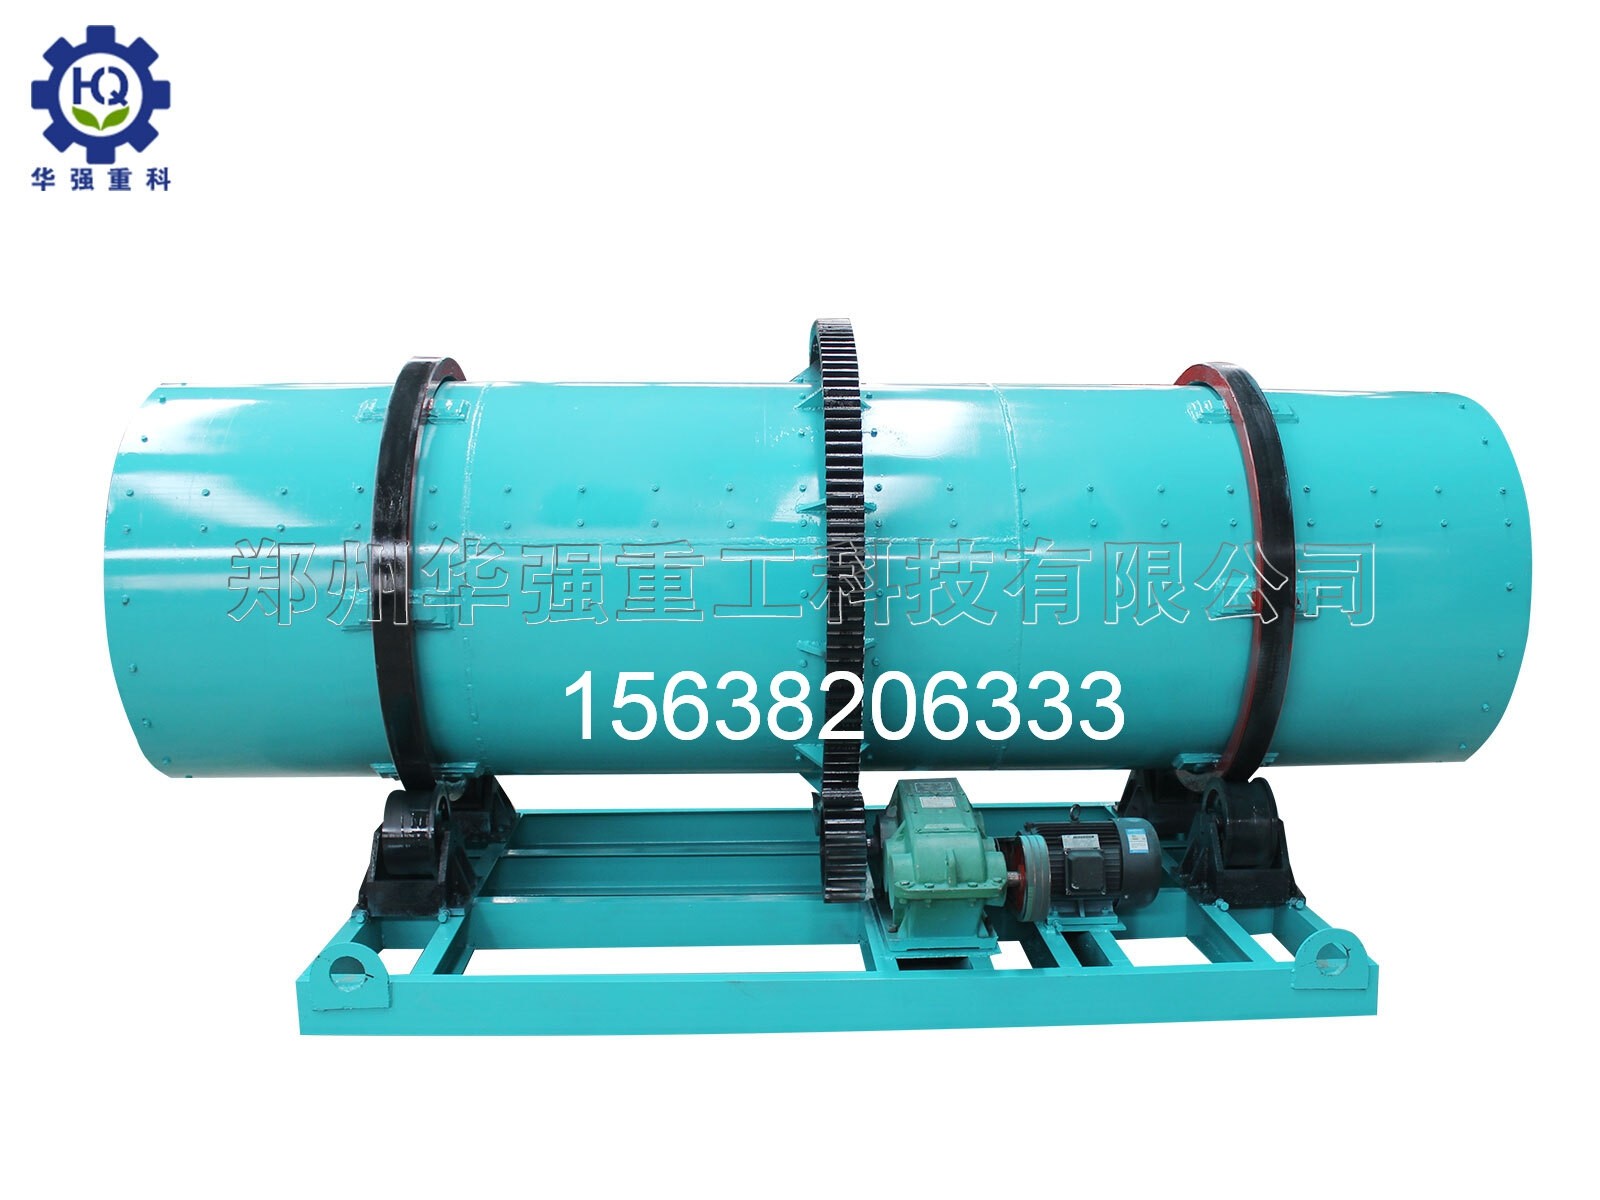
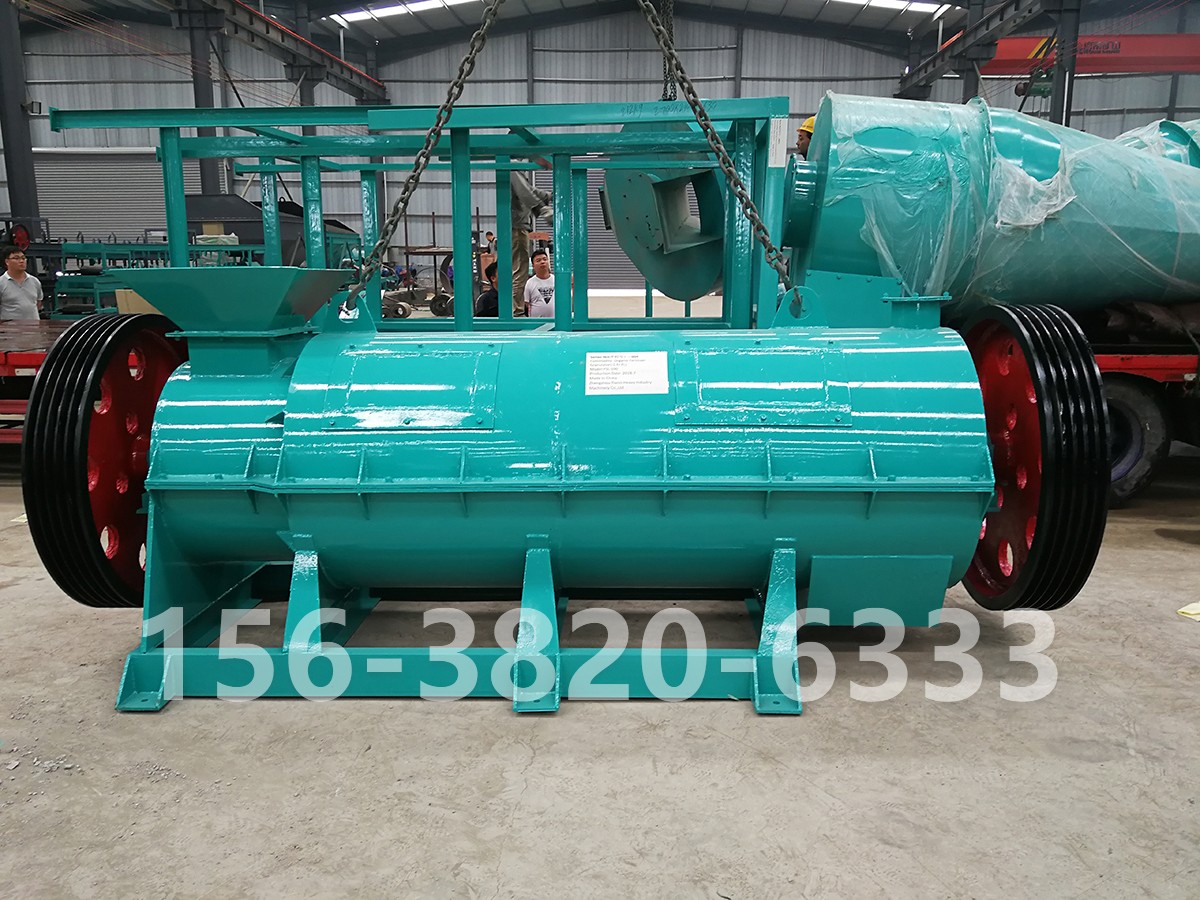
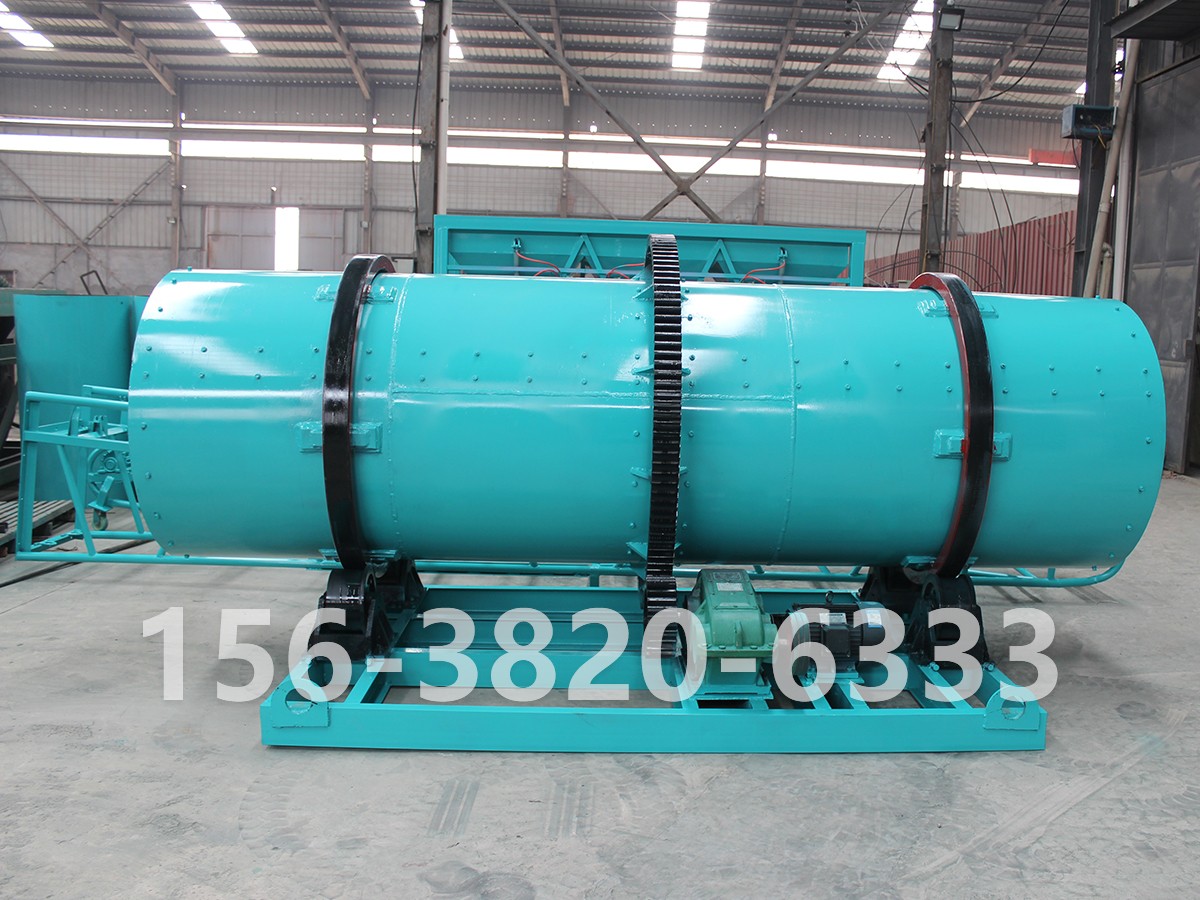
转鼓造粒机是一台缓慢转动的倾斜圆筒,粉料在筒内不断翻滚、团聚长大。蒸汽的作用远不止"加水"这么简单。
一,提供液相。 适量蒸汽冷凝后在粉料表面形成液膜,靠毛细力和表面张力把细粉"粘"成小核。没有液相,粉料再怎么翻滚也只是扬尘。
二,提升温度。 蒸汽带入的热量使物料温度升至60~80℃,显著降低了盐类的塑性阻力,让颗粒更易压实、更致密。
三,促进盐类溶解与重结晶。 尿素、磷酸一铵等组分在湿热环境下部分溶解,干燥后重新结晶,在颗粒内部形成"晶桥",这是颗粒强度的关键来源。
衡量蒸汽转鼓造粒效果,行业 看重两个指标:一次成球率和颗粒强度。
成球率指的是出料中合格粒度(通常2~4.75mm)颗粒的占比。成球率低意味着大量细粉返回重新造粒,返料比升高,系统能耗和产能都会被拖累。颗粒强度则决定产品在运输、储存过程中是否粉化、是否结块。
影响这两个指标的核心变量是液相量——而液相量主要由蒸汽用量、物料温度和配方中的盐类组成共同决定。业内通常用"液相量占物料总量15%~25%"作为经验控制区间。
蒸汽用量的把控是操作中 考验经验的一环。
蒸汽不足时,液相不够,粉料无法有效团聚,造粒机内"只见粉不见球",出料细粉多、成球率低。蒸汽过量则走向另一个极端:物料过湿,颗粒在转鼓内互相黏结,出现"大球""泥团",甚至造成转鼓内壁严重粘料、结疤,被迫停机清理。
成熟的装置通常会根据配方氮磷钾比例、原料含水量和环境温度,动态调节蒸汽压力和喷入量,并把蒸汽喷嘴布置在转鼓前段的物料密集区,让蒸汽与粉料充分接触,而不是直接喷向筒壁。
氨酸法、喷浆法等工艺各有优势,但蒸汽转鼓造粒在养分均匀性上表现突出。原因在于:蒸汽以气相形式弥散进入料层,液相分布远比机械加水均匀,颗粒在"层层包裹、逐次长大"的过程中,氮磷钾被均匀锁进每一层结构里,避免了个别颗粒养分偏析的问题。
这也直接带来下游好处:颗粒强度高、不易粉化,产品流动性好,机械施肥时不堵管、不卡盘,储存期结块风险明显降低。
生产现场遇到造粒异常,建议按"物料—蒸汽—设备"三步排查:先看原料粒度与含水量是否波动,再核蒸汽压力、温度与喷嘴是否堵塞或偏喷,检查转鼓转速、倾角及内衬是否粘料严重。多数成球率波动,都能追溯到蒸汽系统的稳定性上。