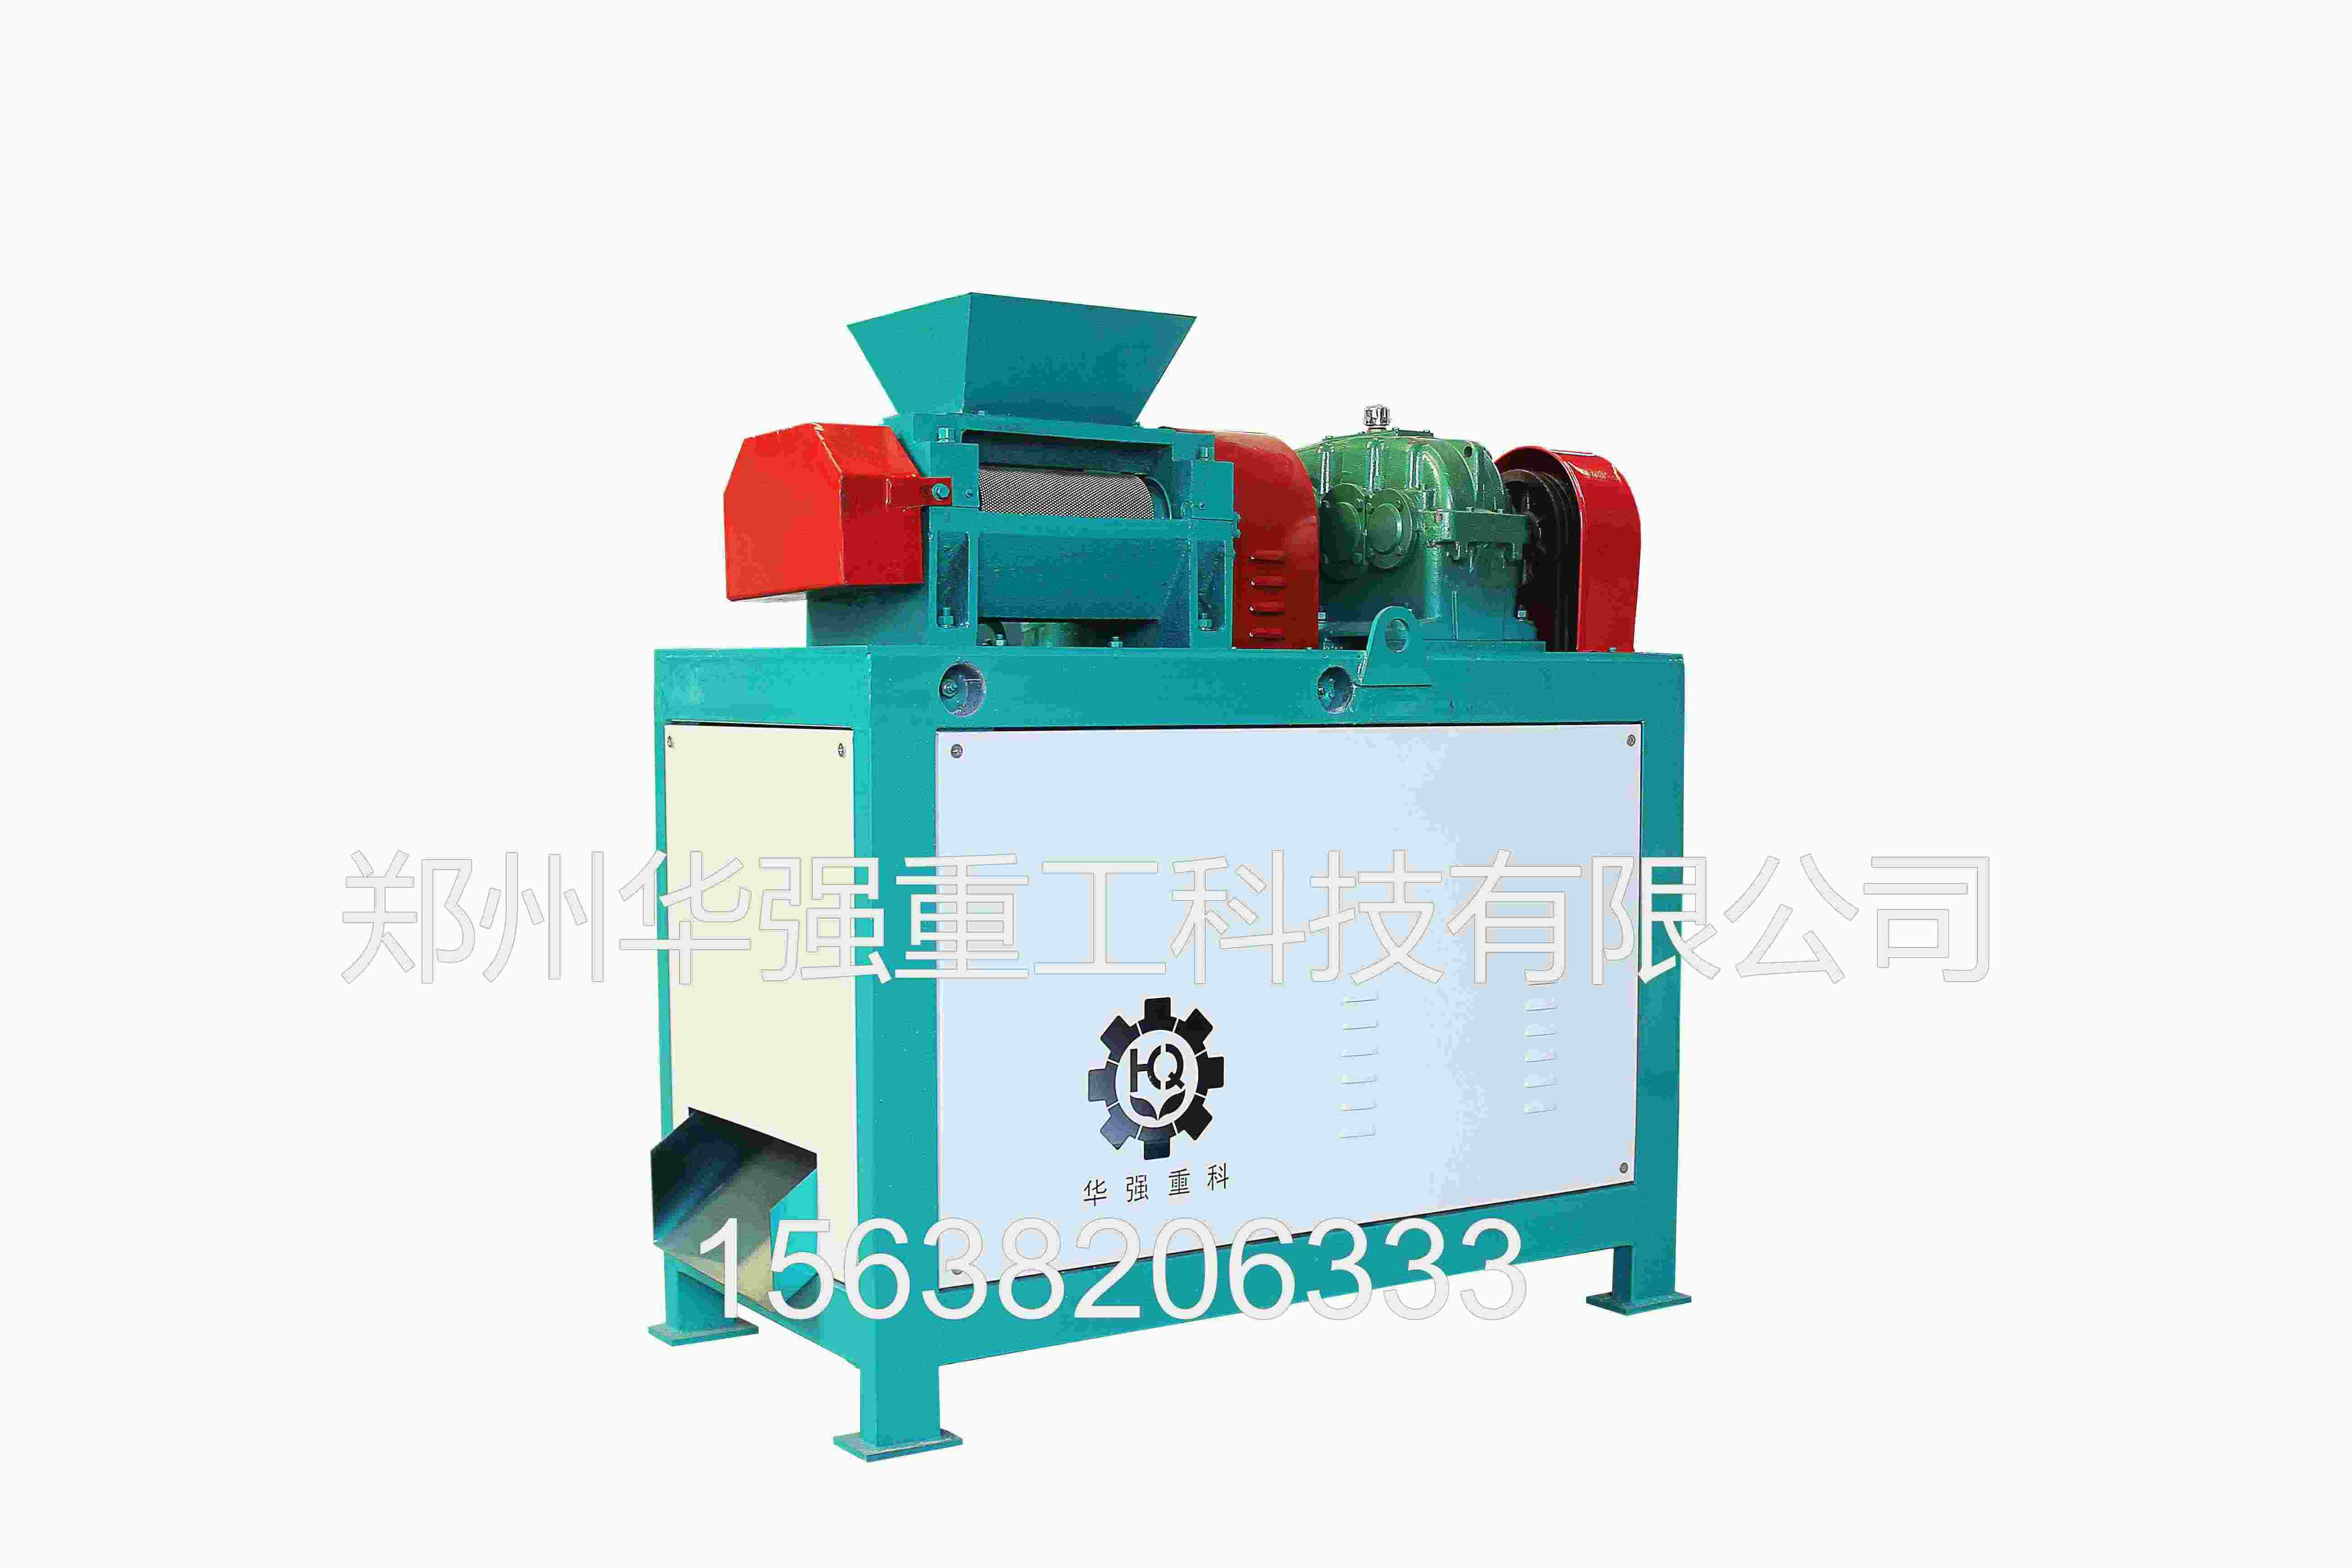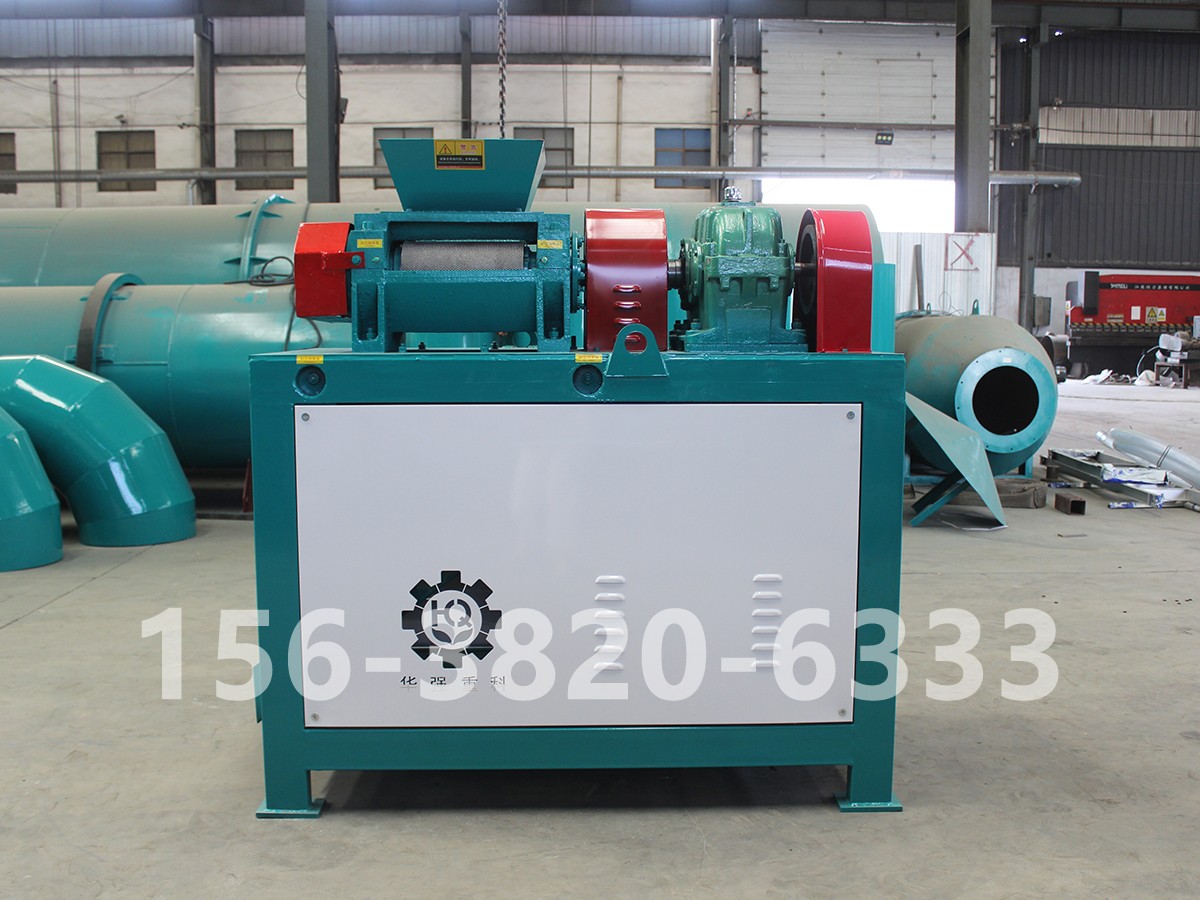
在复合肥、盐类化工、粉体加工等领域,干法辊压造粒因无需加水、无需干燥、流程短、能耗低而被广泛采用。但在实际生产中,不少企业都遇到过同一个困扰:液压压力设定好了,可颗粒强度时好时坏,成片率忽高忽低。问题的根源往往不在设备本身,而在于固定压力无法适应物料的动态变化。一种干法辊压造粒压力自适应调节系统及方法,正是为解决这一痛点而生。
传统对辊挤压造粒机多采用人工设定液压压力的方式运行,存在明显局限。
物料波动难以应对。 原料粒度、含水率、堆密度的细微变化,都会改变物料在辊隙间的咬入与压实行为,固定压力下必然出现"过压"或"欠压"。
液压系统压力脉动。 泵站卸荷、阀件响应滞后会造成压力波动,直接影响成片密度的一致性。
辊面磨损的累积影响。 辊皮凹坑磨损后,实际压实效果下降,若压力不及时补偿,颗粒强度会随运行时间缓慢劣化,往往等到成品检测不合格才被发现。
该自适应调节系统通常由感知层、决策层与执行层构成闭环。
感知层负责实时采集关键工况参数,包括液压系统压力、两辊间隙位移、主电机电流扭矩、物料料位与给料速度,部分方案还会引入在线粒度或成品强度检测数据。
决策层是系统的"大脑",将采集数据与预设目标值比对,通过控制算法(常用模糊PID或带前馈补偿的PID算法)计算出压力调整量。针对物料特性突变,系统引入前馈控制——根据给料量与料位变化提前预判压力需求,避免滞后调节造成的批量不合格。
执行层由比例溢流阀、伺服阀或伺服电动缸组成,响应速度可达毫秒级,实现液压压力的无级、连续调节,替代传统的阶梯式手动调压。
系统投运后按"采集—判断—修正—反馈"循环运行:实时数据进入控制器,与颗粒强度目标模型比对;当检测到辊隙咬入角异常或扭矩上升时,自动微调压力与辊间隙,使物料层始终处于 压实区间;若出现持续偏差,则触发料位联动,同步调节给料螺旋转速,从源头消除波动。整个过程无需人工干预,实现真正的自适应。
该方法的实际收益体现在三个维度:产品质量方面,成片率与颗粒强度标准差显著收窄,粉化率降低;设备寿命方面,避免了长期过压运行,辊皮与液压元件损耗减缓;能耗与人工方面,按需供压降低了液压站无用功耗,减少了操作工的调参负担。
实施时需重点关注三点:一是传感器选型要兼顾粉尘环境下的可靠性;二是控制模型须结合本厂配方做参数标定,不宜直接套用;三是保留手动干预通道,确保异常工况下的安全退让。
可以预见,随着在线检测与智能算法的普及,压力自适应调节将成为干法辊压造粒装置的标准配置,推动造粒工序从"经验操作"迈向"数据驱动"。