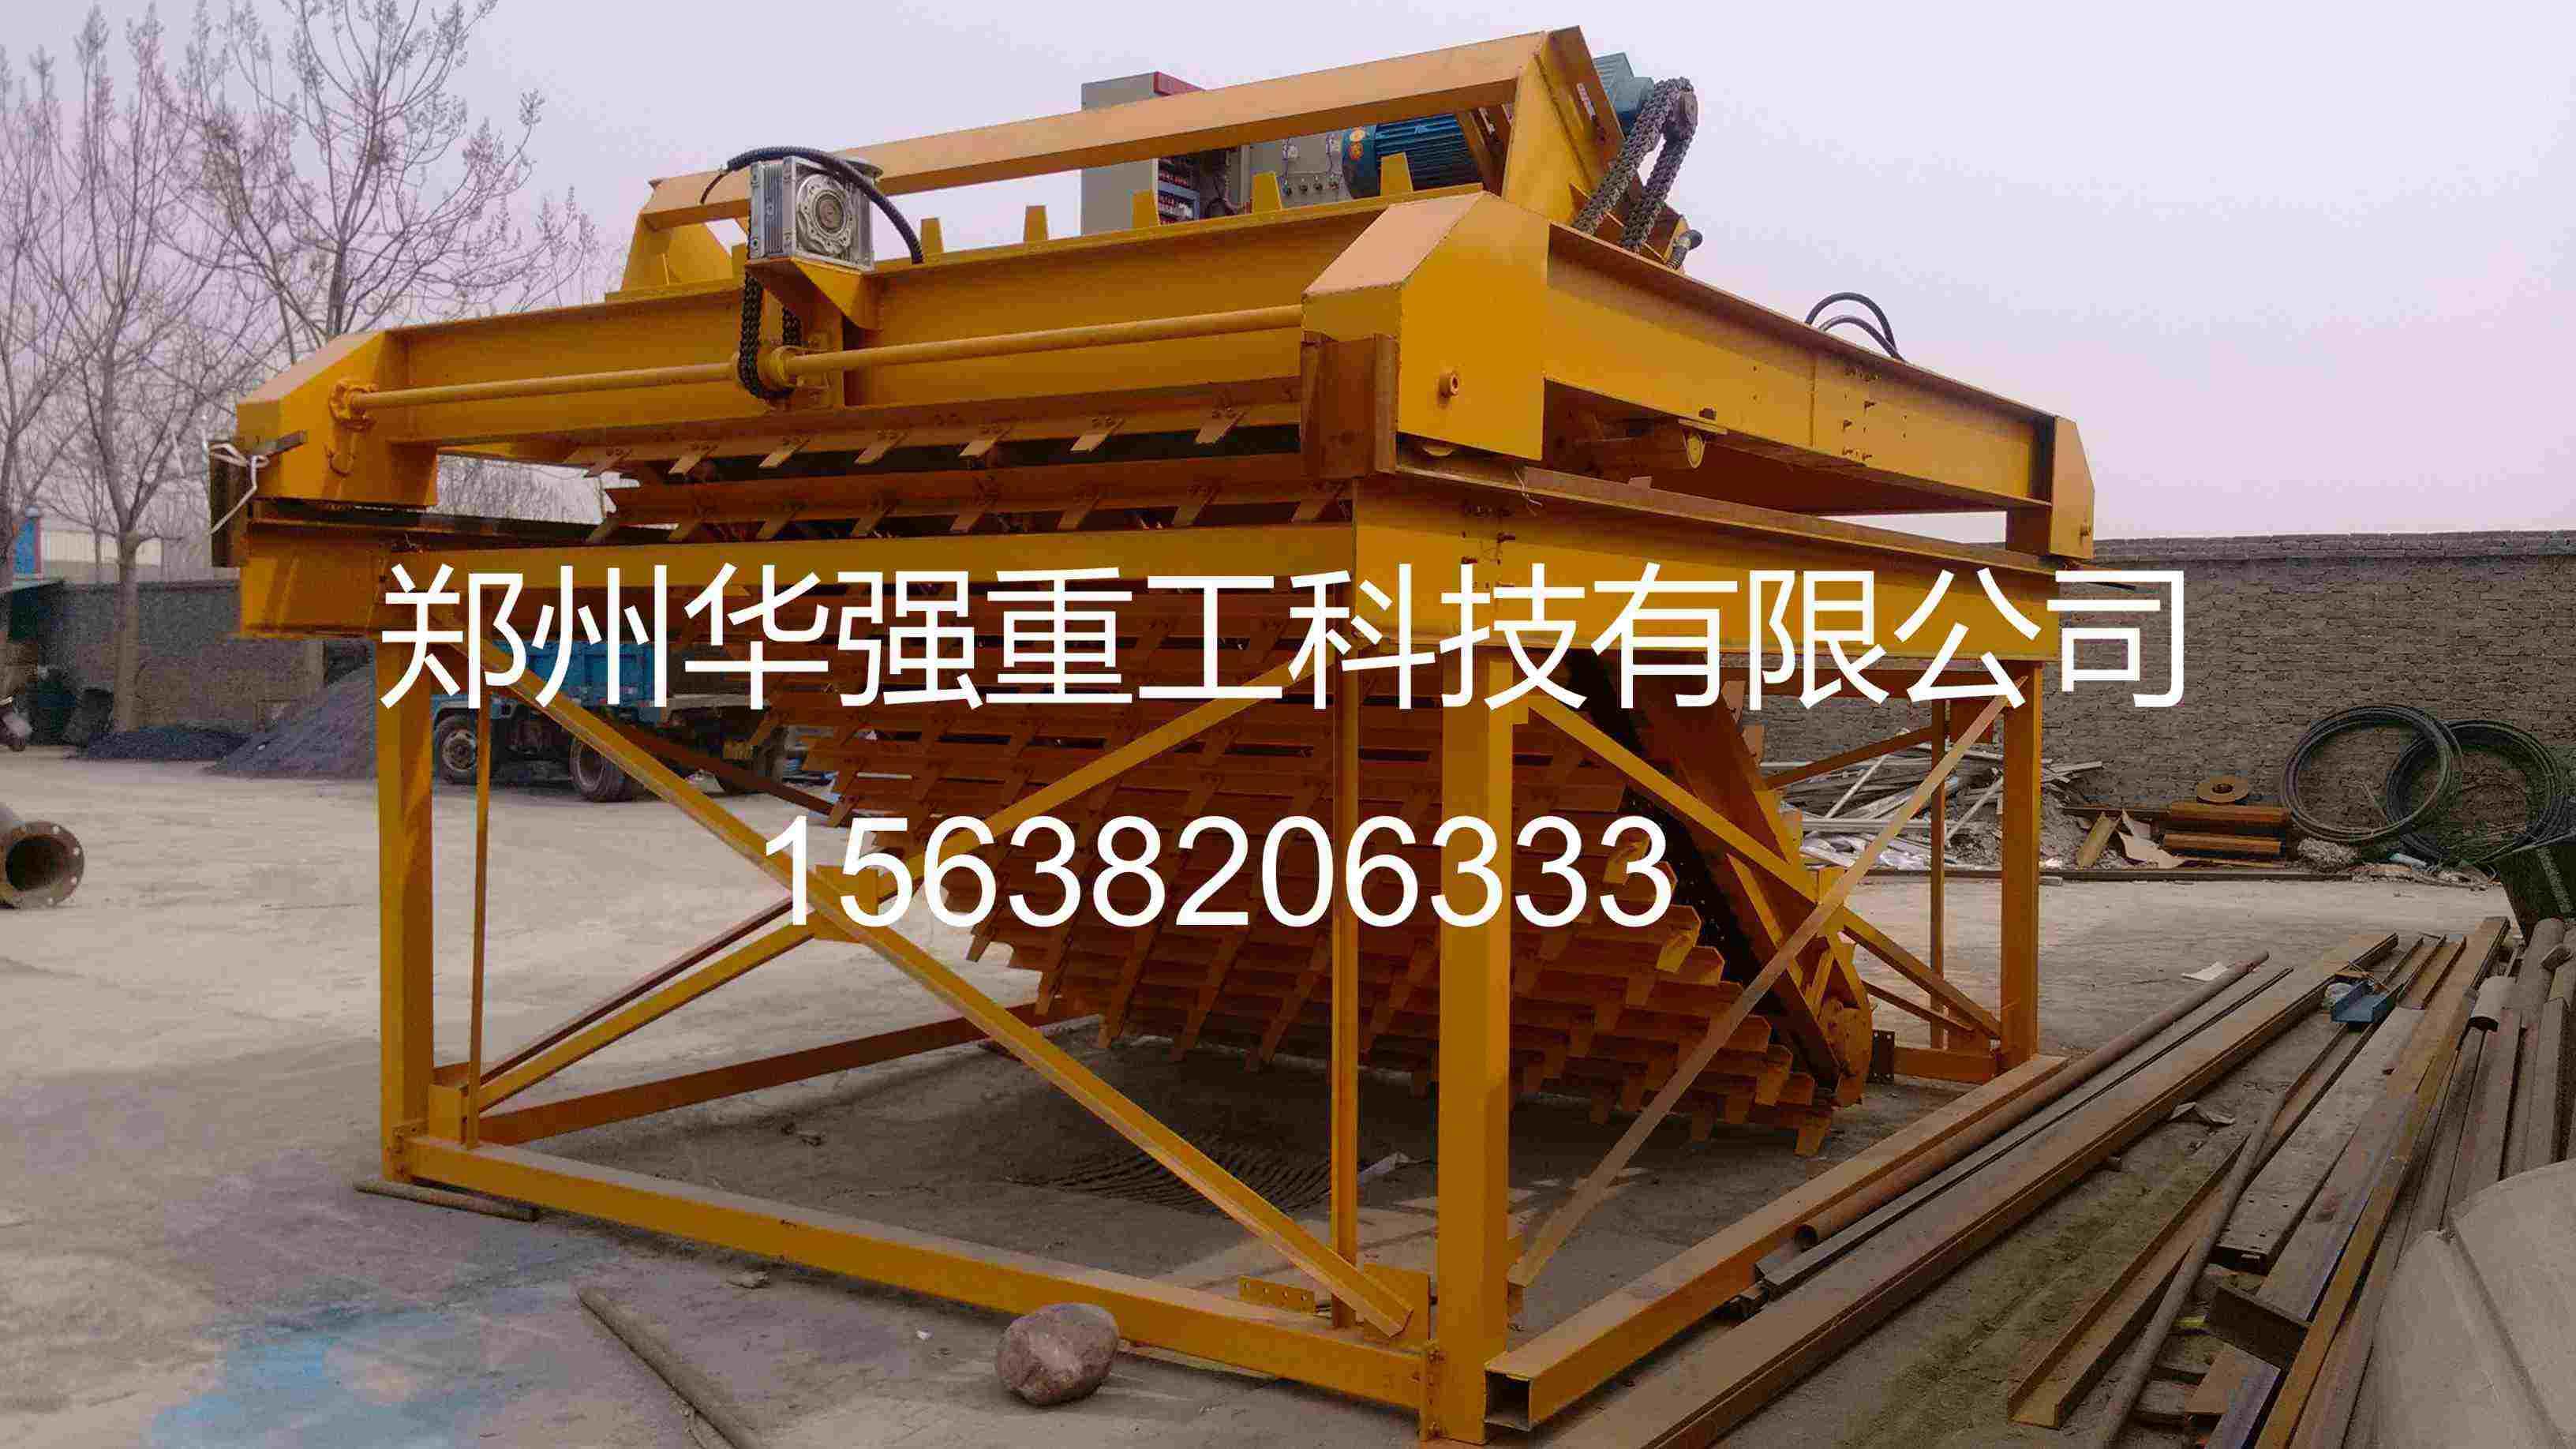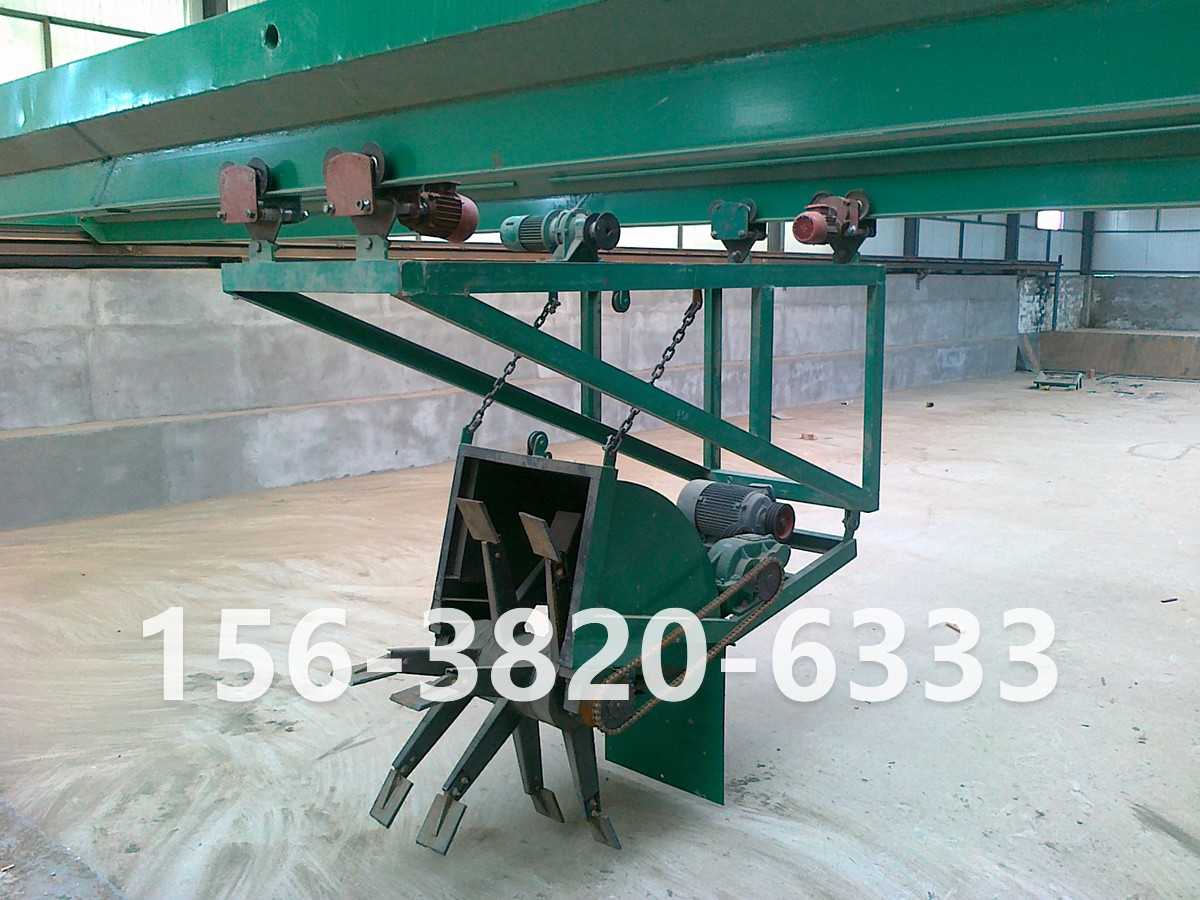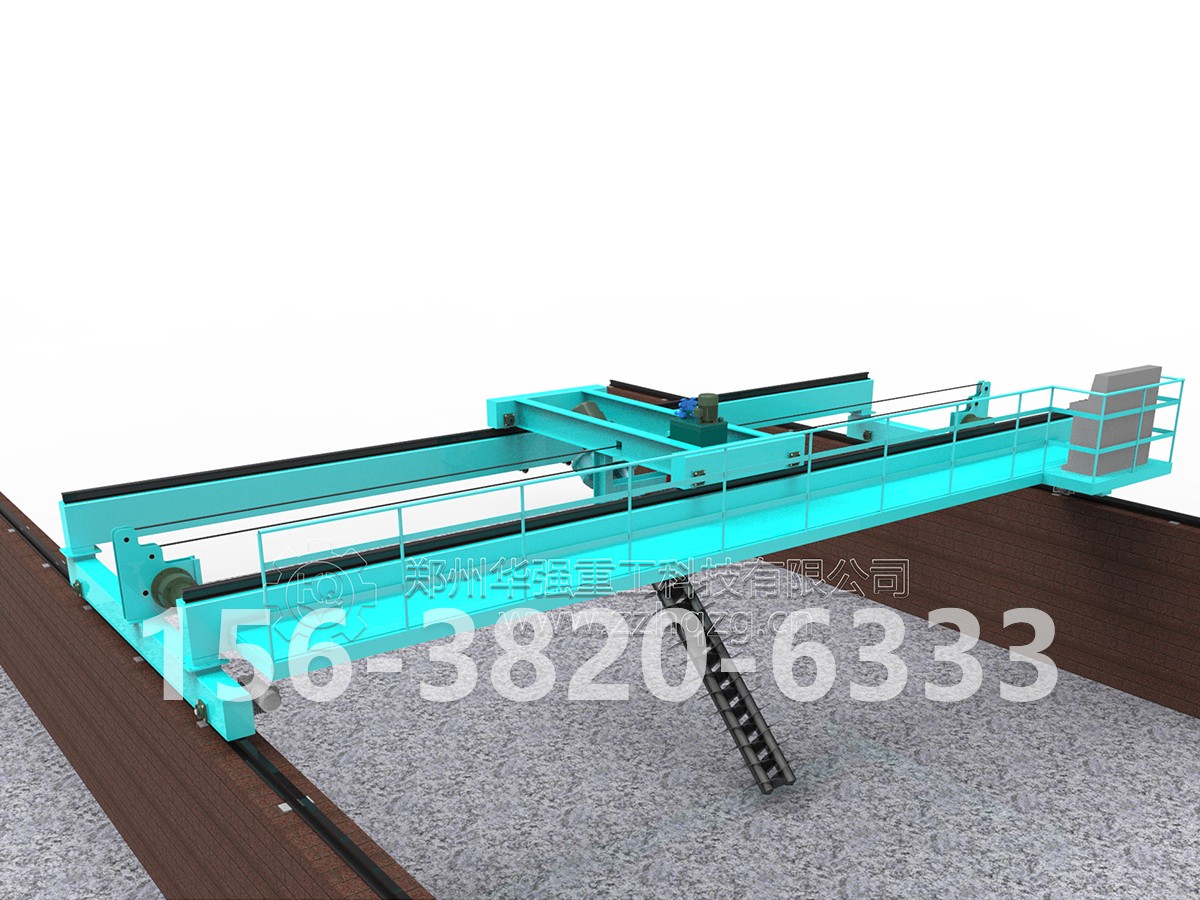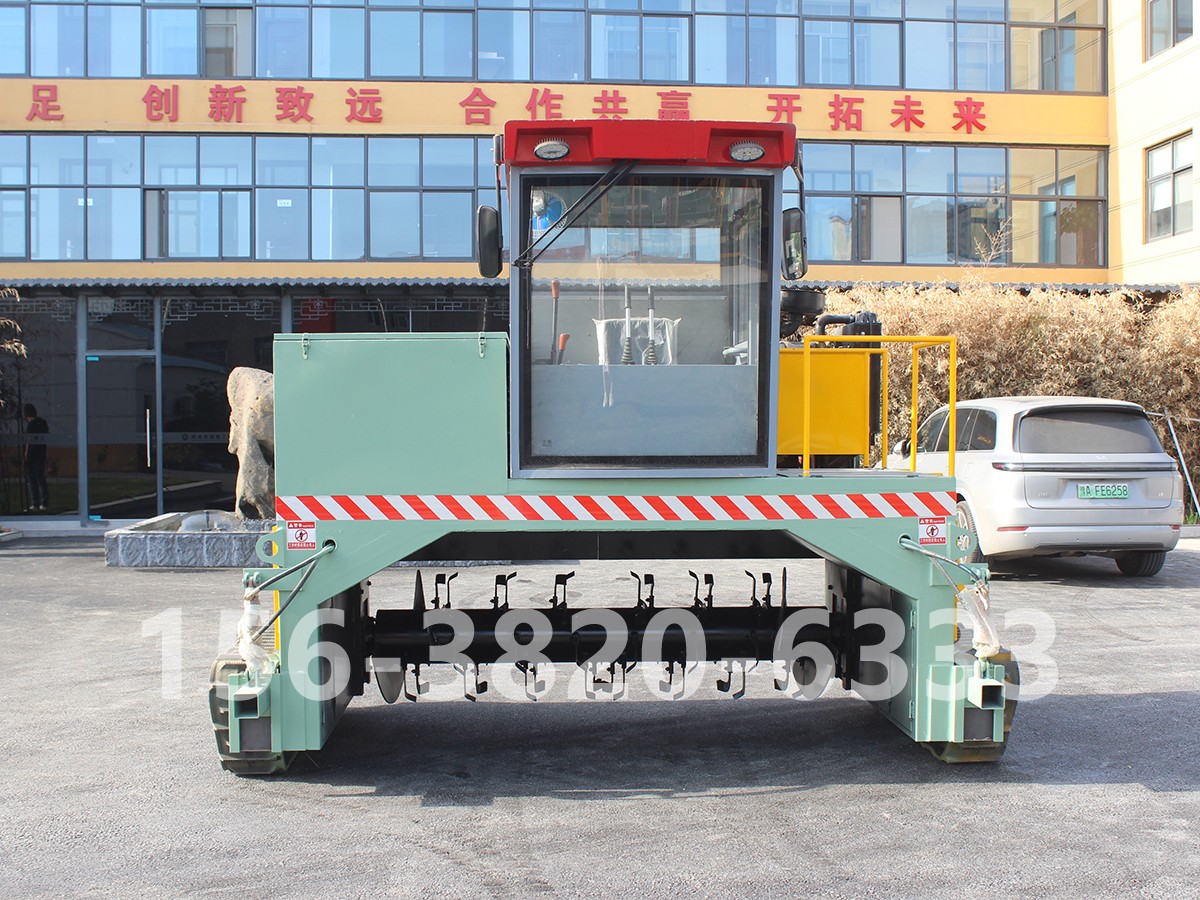
链板翻堆机运行前,建议把控制目标设为三类信号联动:堆体温度一般维持在55—65℃高温区,含水率控制在55%—65%,氧含量参考在线检测仪维持在5%—15%区间。若温度上不去,多因供氧不足或物料太湿;若温度高但水分下降慢,可能是翻抛频次过低;若频繁出现局部厌氧臭味,应优先检查曝气死角和翻抛是否到底。
链板翻堆机不是翻得越深越好,而应以“翻透主发酵层、不刮底扰砂”为原则。常见槽式发酵物料堆积厚度约1.2—1.8米时,翻抛深度建议控制在0.8—1.4米范围,并保留底部稳定垫层,避免搅动槽底污泥和渗滤液收集层。对于畜禽粪污、秸秆、菇渣等混合料,可先按0.6—0.8倍料层厚度试运行,再依据升温曲线逐步加深。
均匀供氧的核心是让物料颗粒重新排列,形成新的孔隙。行走过快,抛撒距离短、破碎不充分;行走过慢,同区域反复挤压,孔隙反而被压实。通常链板式翻抛机行走速度可在3—8米/分钟区间调节,结合槽宽、料层厚度和出料量微调;原则是翻抛后料面平整、颗粒松散、无明显大块和沟痕。变频调速时,建议固定“低速入槽、匀速作业、到端减速”的逻辑,减少端头堆料。
发酵前期微生物耗氧快,翻抛频次要高;后期腐熟阶段以保水、保温为主,频次下降。经验上,升温期可每1—2天翻抛一次,高温稳定期每2—3天一次,陈化期每3—5天一次。更稳妥的做法是按温度变化触发:当堆体温度连续上升接近上限,或同一槽不同点位温差超过8—10℃时,提前安排翻抛;若翻后24小时温度仍未回升,应同步增大曝气量而非盲目增加翻堆次数。
链板翻堆机负责“翻”,曝气系统负责“补”。建议采用分区分段曝气,按槽长设置阀门或电磁阀组,配合翻抛机所在位置开启邻近区域,避免全槽长时间鼓风造成水分流失和温度骤降。风压以满足 不利端头供气为准,风量按原料孔隙率和处理量核算;高含水、细粉多的物料要防止风机堵灰和管道冷凝。实际运行中,可先以翻抛为主、曝气为辅,待温度曲线稳定后再优化曝气占空比。
均匀供氧还依赖布料均匀。进料应分层摊铺,避免“一条粪、一层秸秆”的夹心结构;回喷渗滤液或添加菌剂时,尽量雾化并随翻抛同步完成。若物料偏干,可在翻抛时少量补水;若偏湿,则提高翻抛频次、降低进料含水率,而不是单纯加大鼓风。端头和中段取样化验含水率、C/N和温度,才能把经验参数变成可复制工艺。
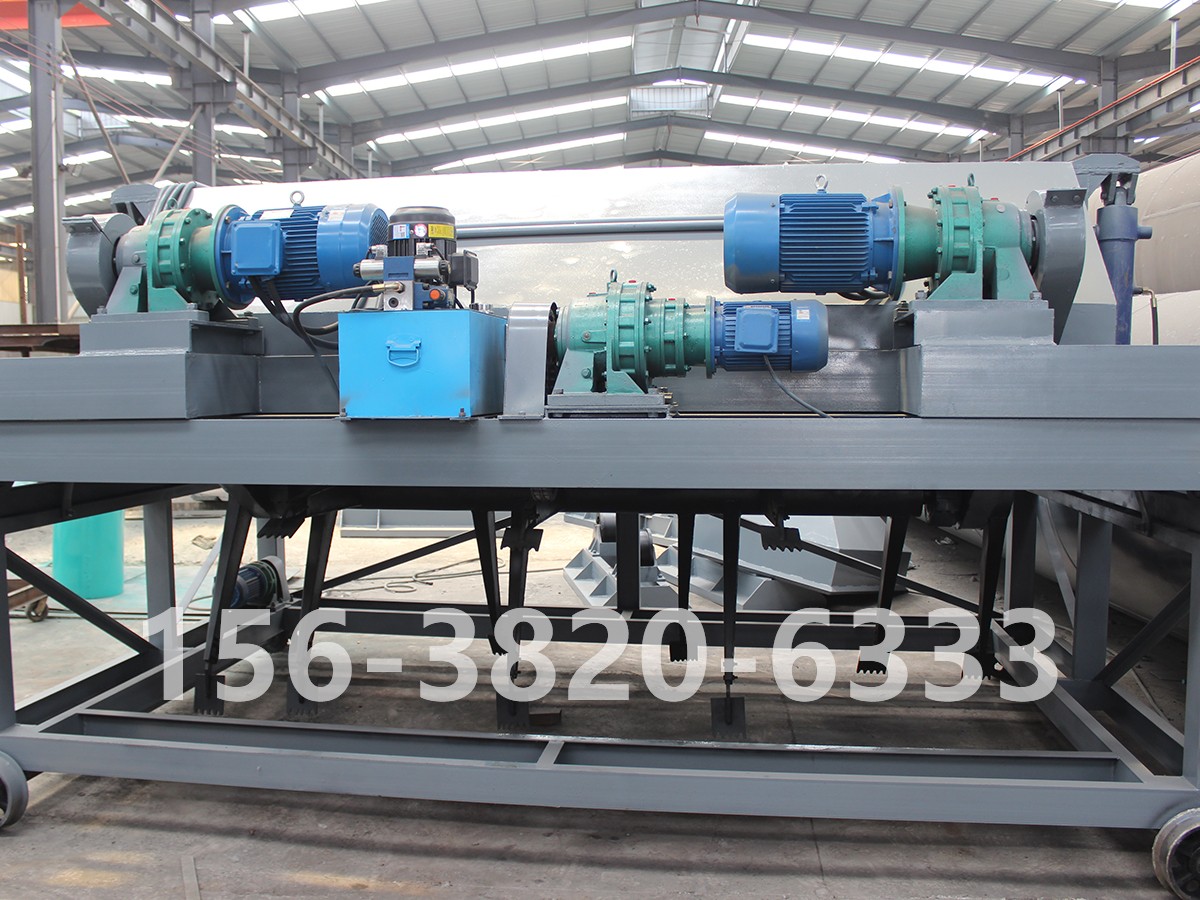
常见误区包括:只调高链板速度忽视行走速度;只堆高料层追求产量导致底层缺氧;曝气风机全天常开;翻抛不到边,槽边形成“死料带”。每班检查链板张紧、刮板磨损、轨道异物、限位与升降同步;每周核对不同测点温度、含水率和臭气强度;每月评估易损件与电耗变化。