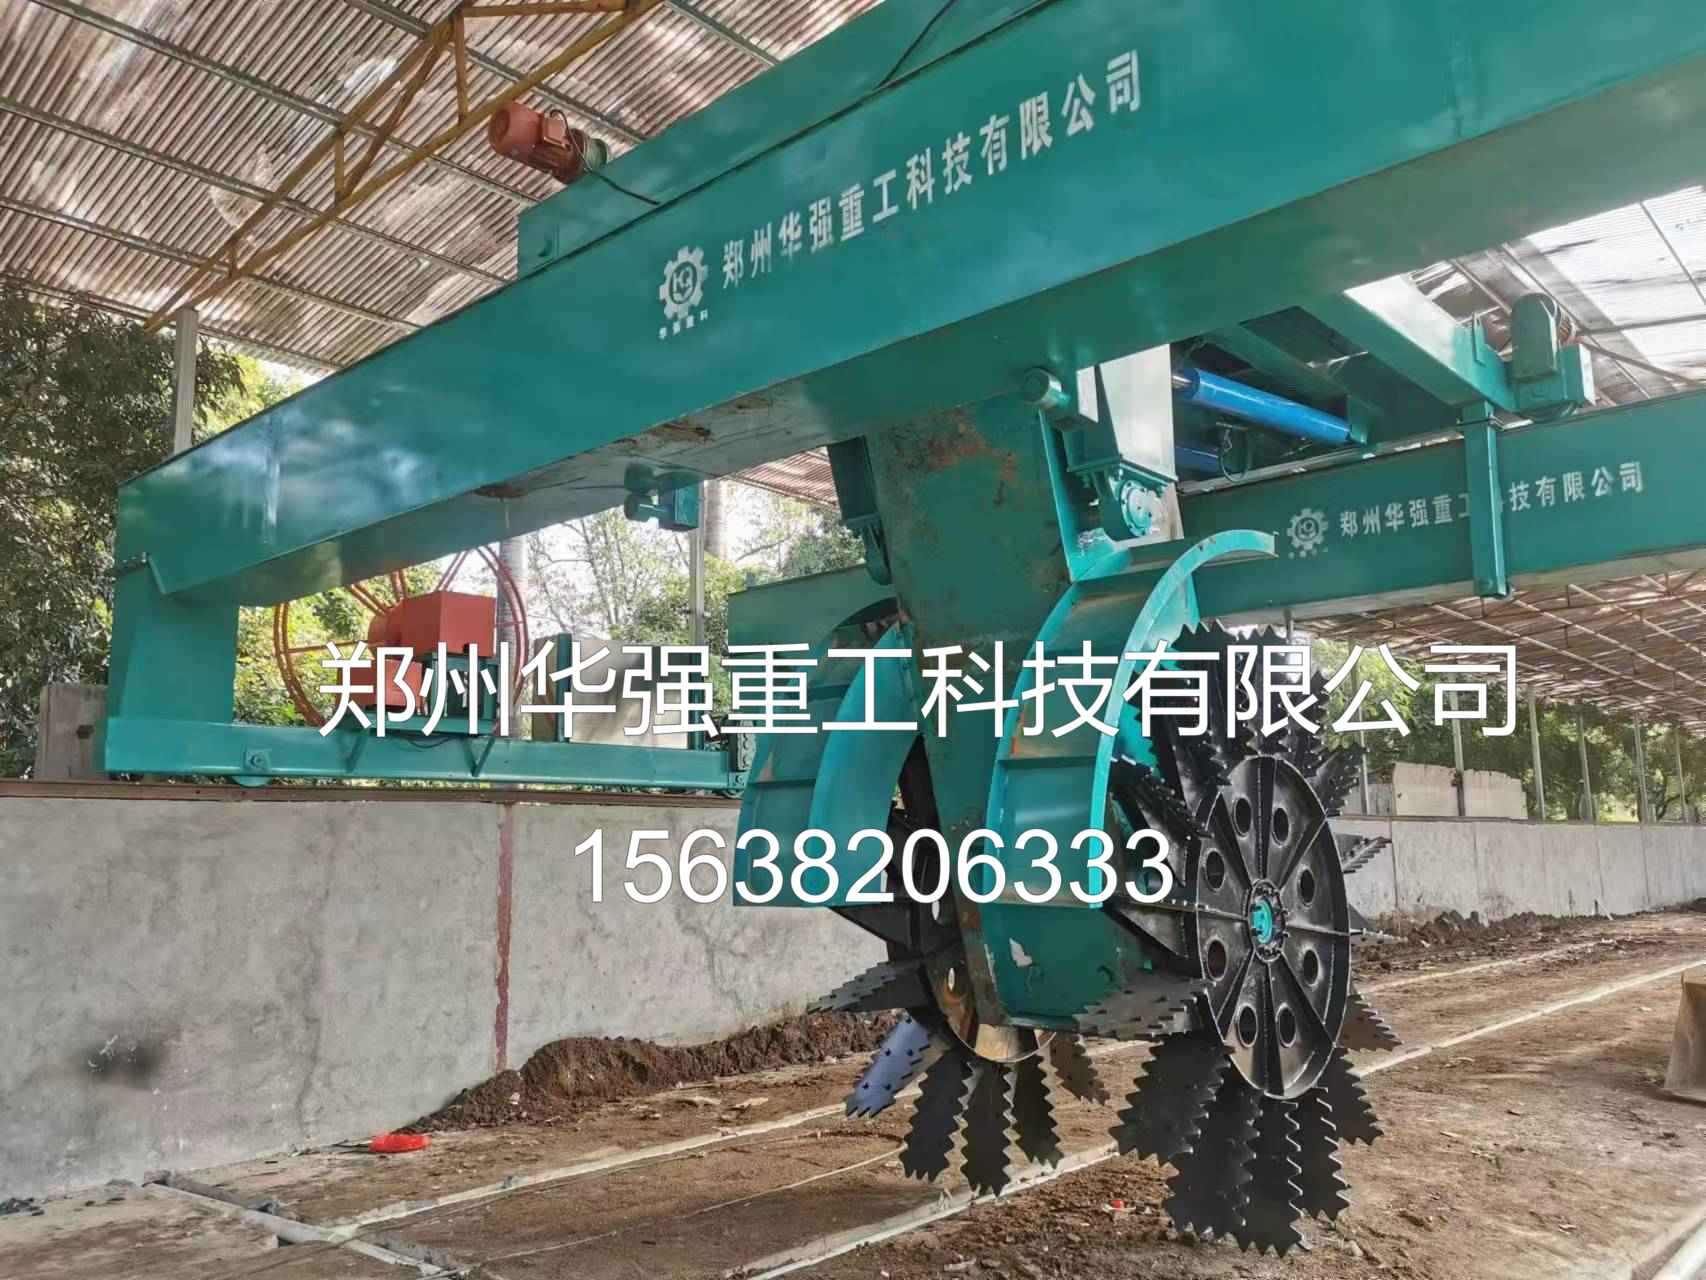
在有机肥槽式发酵中,轮盘翻抛机常见的投诉不是翻不动,而是“中间翻得匀、槽边翻不到”。时间一长,槽边形成一条发暗、发臭、不升温的“死料带”,既拉低腐熟一致性,也容易成为臭气和渗滤液外溢的源头。出现这类问题,先别急着加转速,优先检查两项:轮盘覆盖宽度是否够,行走定位是否准。
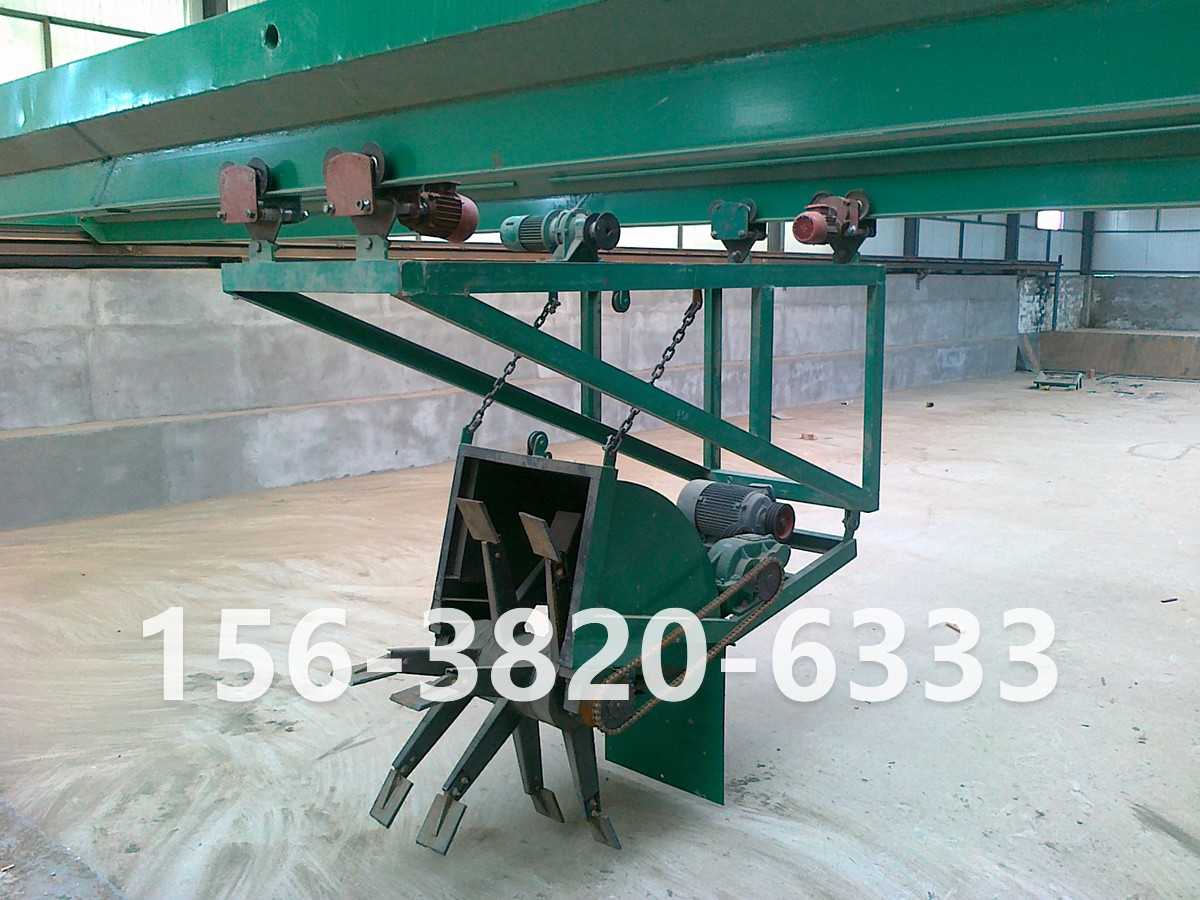
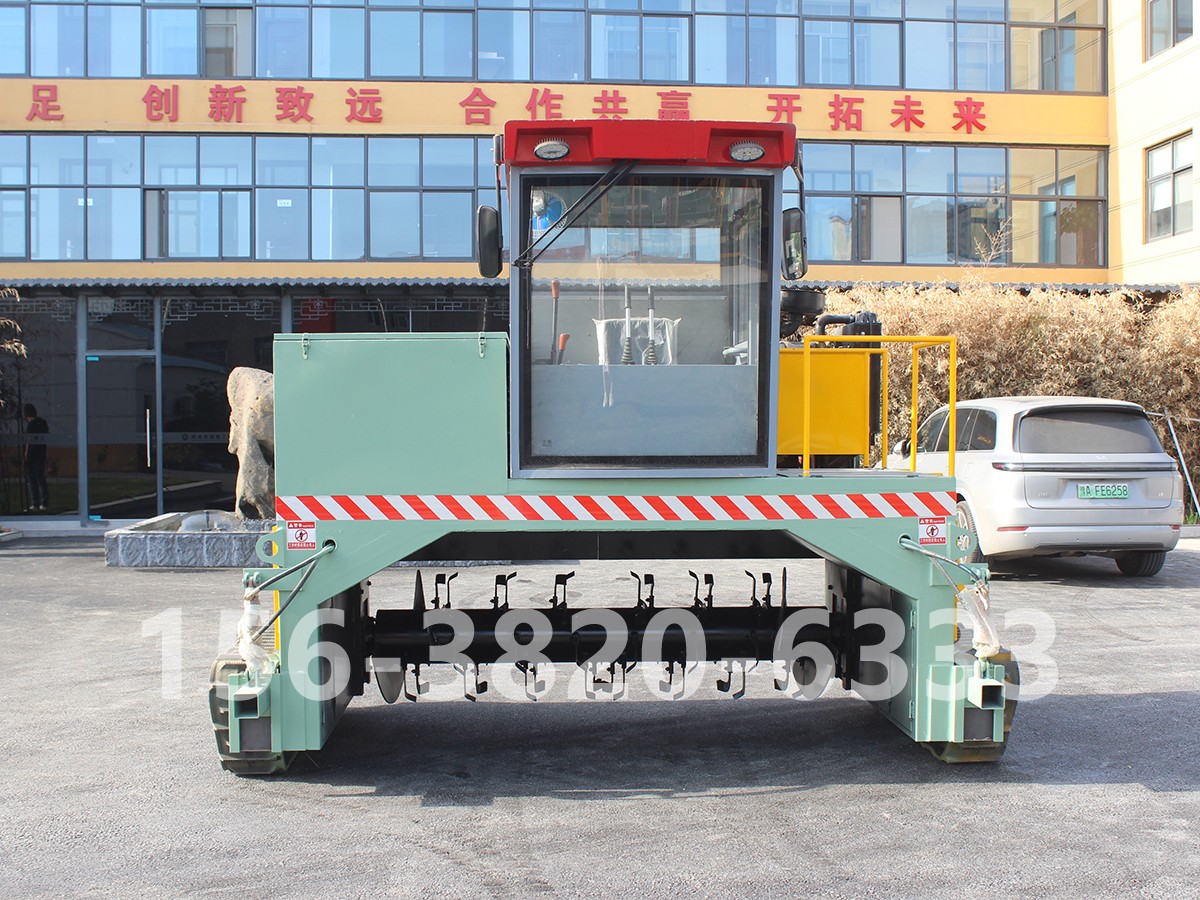
轮盘翻抛机靠轮盘旋转把物料向后上方抛撒,再靠行走把翻动区域平铺到整个槽宽。若有效覆盖宽度小于槽宽,两侧就会各剩一条盲区;若行走机构跑偏、限位漂移或端头减速不到位,盲区还会左右漂移,表现为“这边刚清完,那边又积料”。此外,料层厚度不均、进料偏一侧、轮盘磨损不对称,也会放大覆盖缺口。
现场判断覆盖宽度,不能只看轮盘直径,要看翻抛后料面被翻松的实际宽度。可用停机取样法:在槽宽方向左中右各插杆标记,低速运行一个来回,观察两侧各有多少厘米没有被翻到。一般建议有效覆盖宽度比发酵槽净宽每侧多出5—10厘米作为安全余量;物料松散、含水低时可适当减小余量,高湿细粉料、易结壳料应加大余量。
若覆盖不足,可从三点调整:一是确认轮盘叶片磨损量,叶片变短会明显缩窄抛幅;二是检查轮盘倾角/安装高度,过高抛不远、过低易刮料压实;三是核对轮盘转速与行走速度匹配,转速够、走得太快会形成“花脸”,走得慢又会在中部重复翻压。调试时以“料面无亮壳、两侧无死棱”为准,而不是单纯追求抛得高。
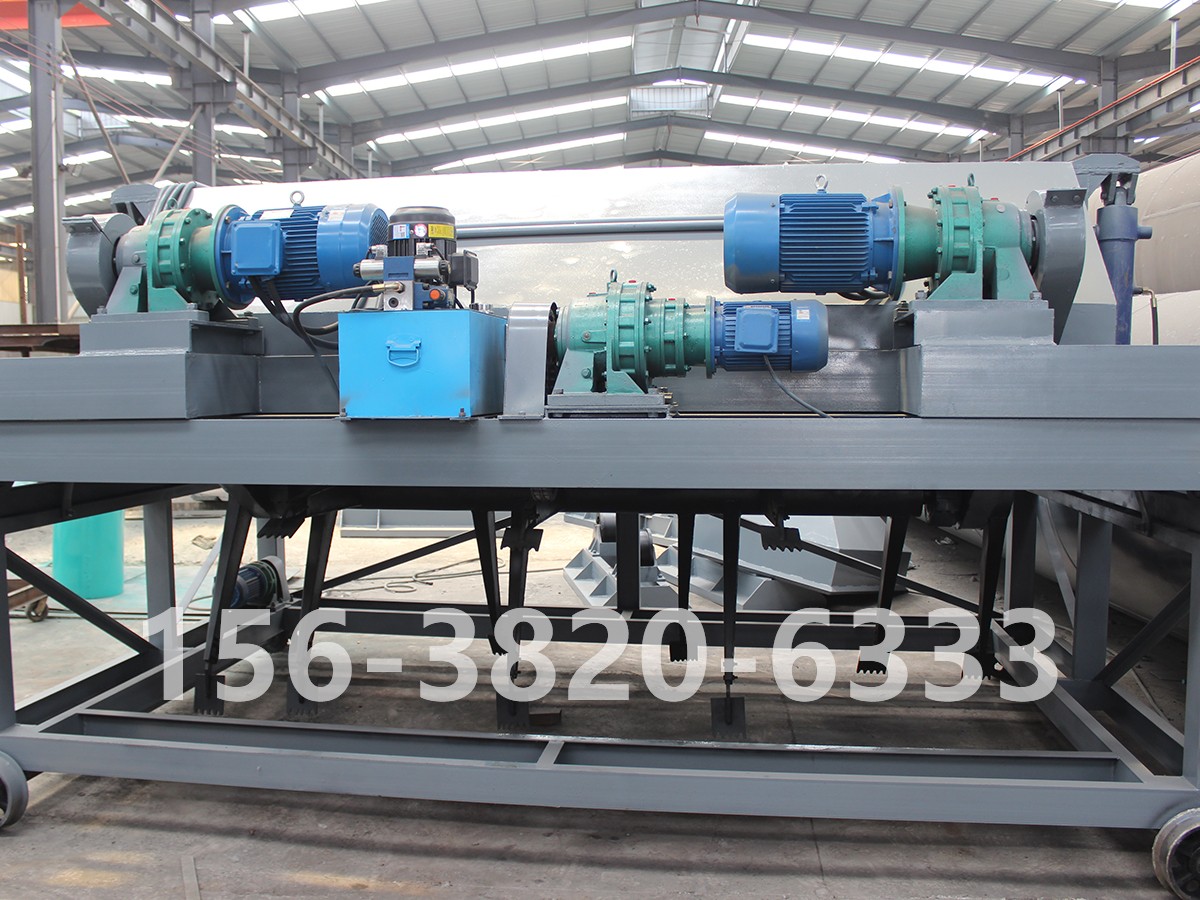
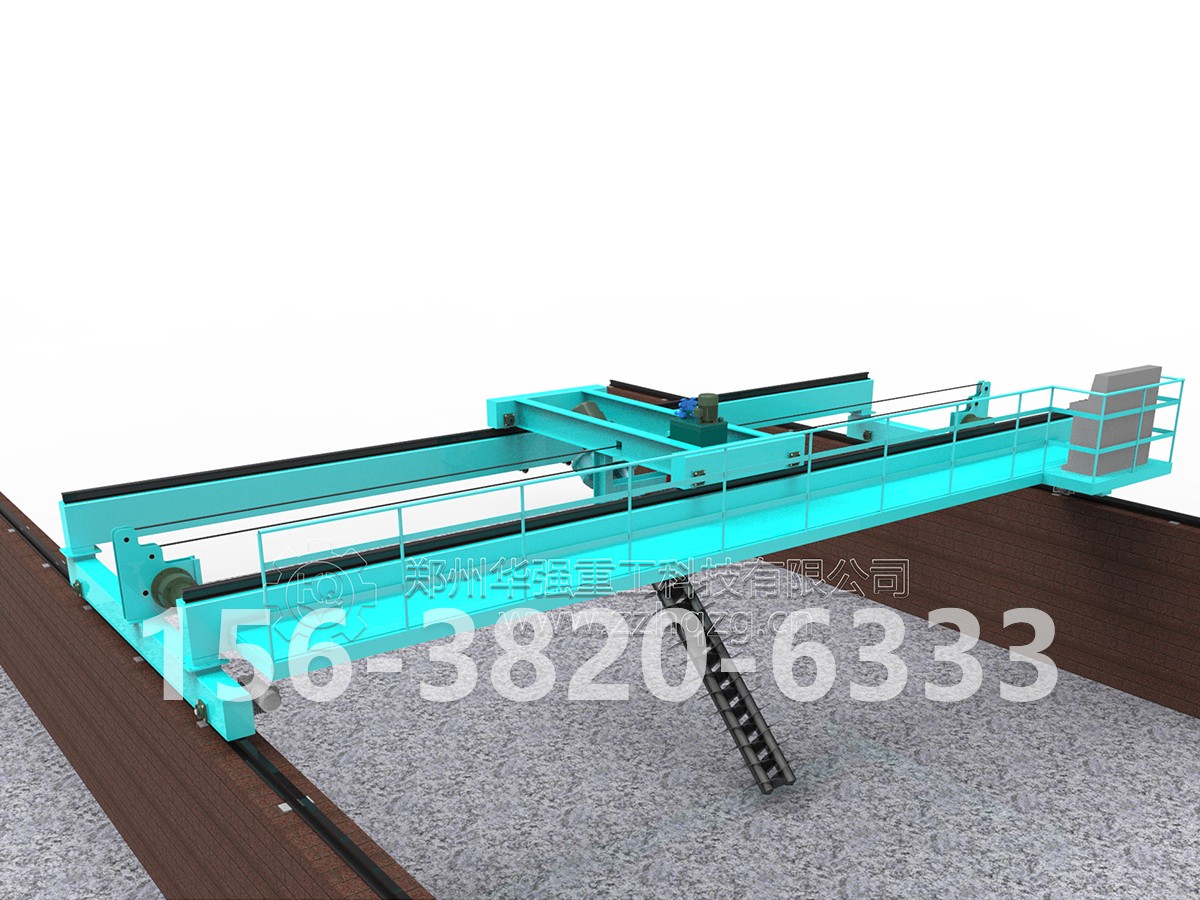
轮盘翻抛机多沿发酵槽轨道行走,行走定位不准会直接造成周期性漏翻。重点检查四项:轨道直线度与水平度、行走轮磨损、两侧驱动同步性、限位/原点信号稳定性。轨道沉降或接头错台,会让整机在槽边附近抬头或下沉,轮盘落点随之偏移;两侧电机不同步,会出现“斜着走”,死料带也跟着斜。
建议每班看端头动作:到达两端应提前减速,触限位后平稳换向,不能冲到限位硬停。若采用变频控制,检查加减速时间与制动电阻;若采用编码器定位,核对原点标定和脉冲丢失报警。槽长较长时,可在中段增加一个纠偏检测点,用激光标线或拉绳参照,防止累积跑偏。
设备调到位的另一家前提是布料均匀。进料机若长期偏左或偏右,轮盘再准也会被料层厚度牵着走。可在进料端设置分料板或螺旋布料,保证初始料面等高;翻抛后槽边出现高埂,应检查是否因抛料集中外侧,必要时微调导流板角度。对黏性大、易结块的物料,适当降低含水率、增加一次预破碎,也能减少边缘结壳。
槽宽左右各量一次未翻宽度,连续3天记录是否固定在同一侧。
测轮盘叶片长度、角度与磨损差,左右叶片尽量成对更换。
做空载运行,观察整机是否走直线,端头换向是否提前减速。
复核限位块、原点开关、编码器电池与联轴器松动。
检查轨道接头、地脚螺栓、行走轮轴承与减速机温升。
槽边“死料”多半不是发酵菌种问题,而是轮盘有效覆盖宽度不足与行走定位漂移叠加出来的工艺盲区。先把覆盖宽度调出安全余量,再把行走直线度和端头定位校稳,然后回到布料均匀性复查,死角带通常就能被清掉,堆体温升和腐熟一致性也会明显改善。